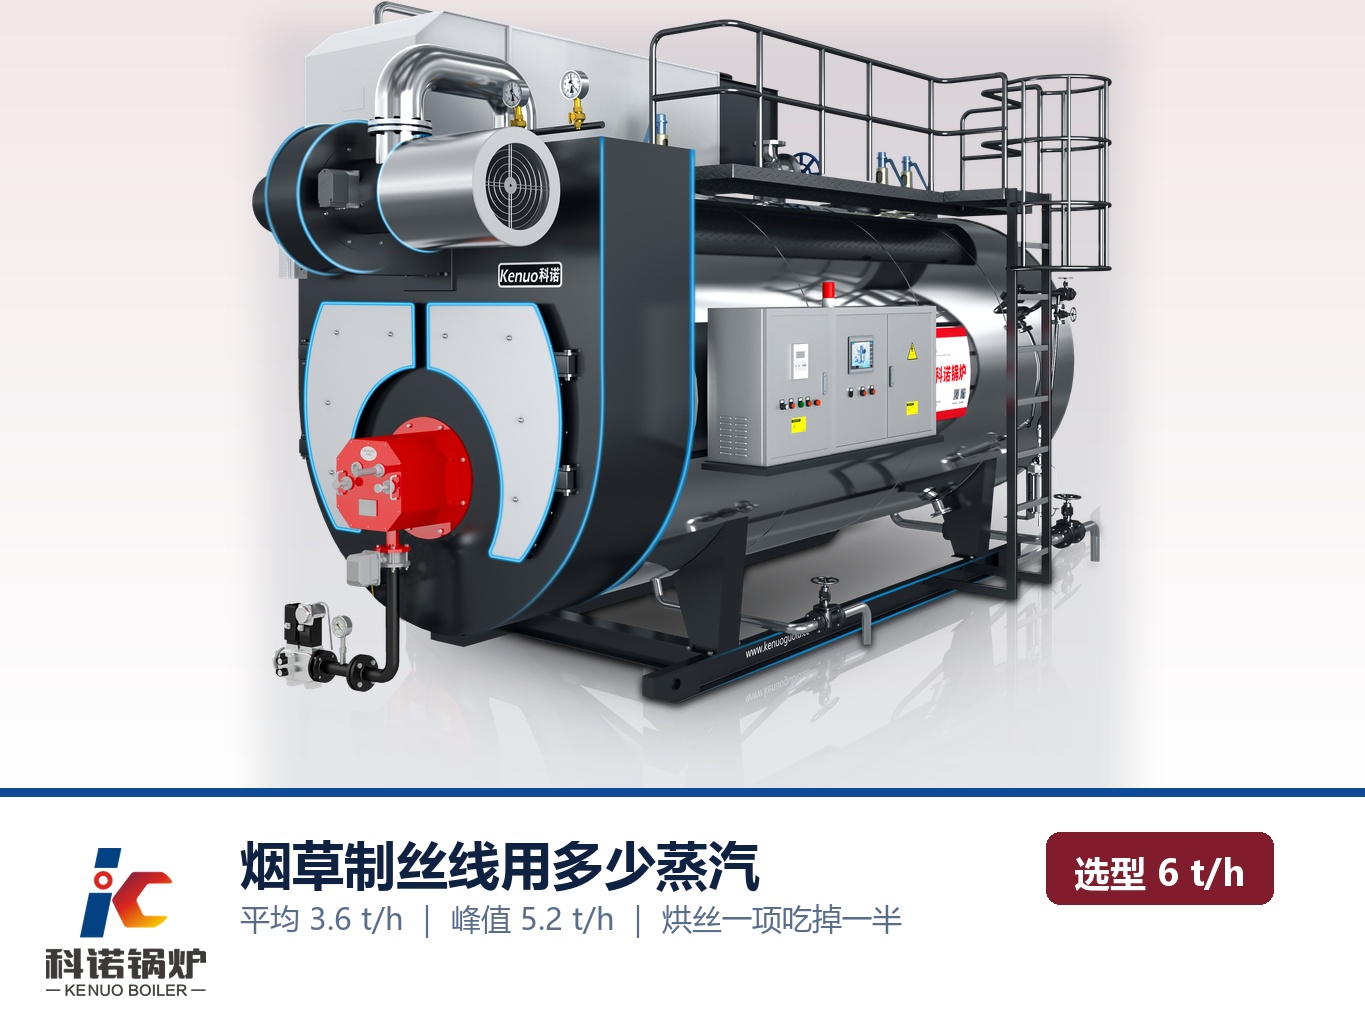
一条时产 5 吨叶丝的制丝线,蒸汽平均负荷 3.6 吨每小时,多段同时开时峰值能顶到 5.2 吨每小时,配一台 6 吨的前置空预型冷凝蒸汽锅炉刚好。真正决定选型的不是总量,是烘丝段那一部分——它一家吃掉近一半负荷,还要求蒸汽压力稳在 1.0 兆帕以上、干燥度 99% 以上,这两条筛下来,能用的炉型就不多了。
一条制丝线的蒸汽分成哪几路
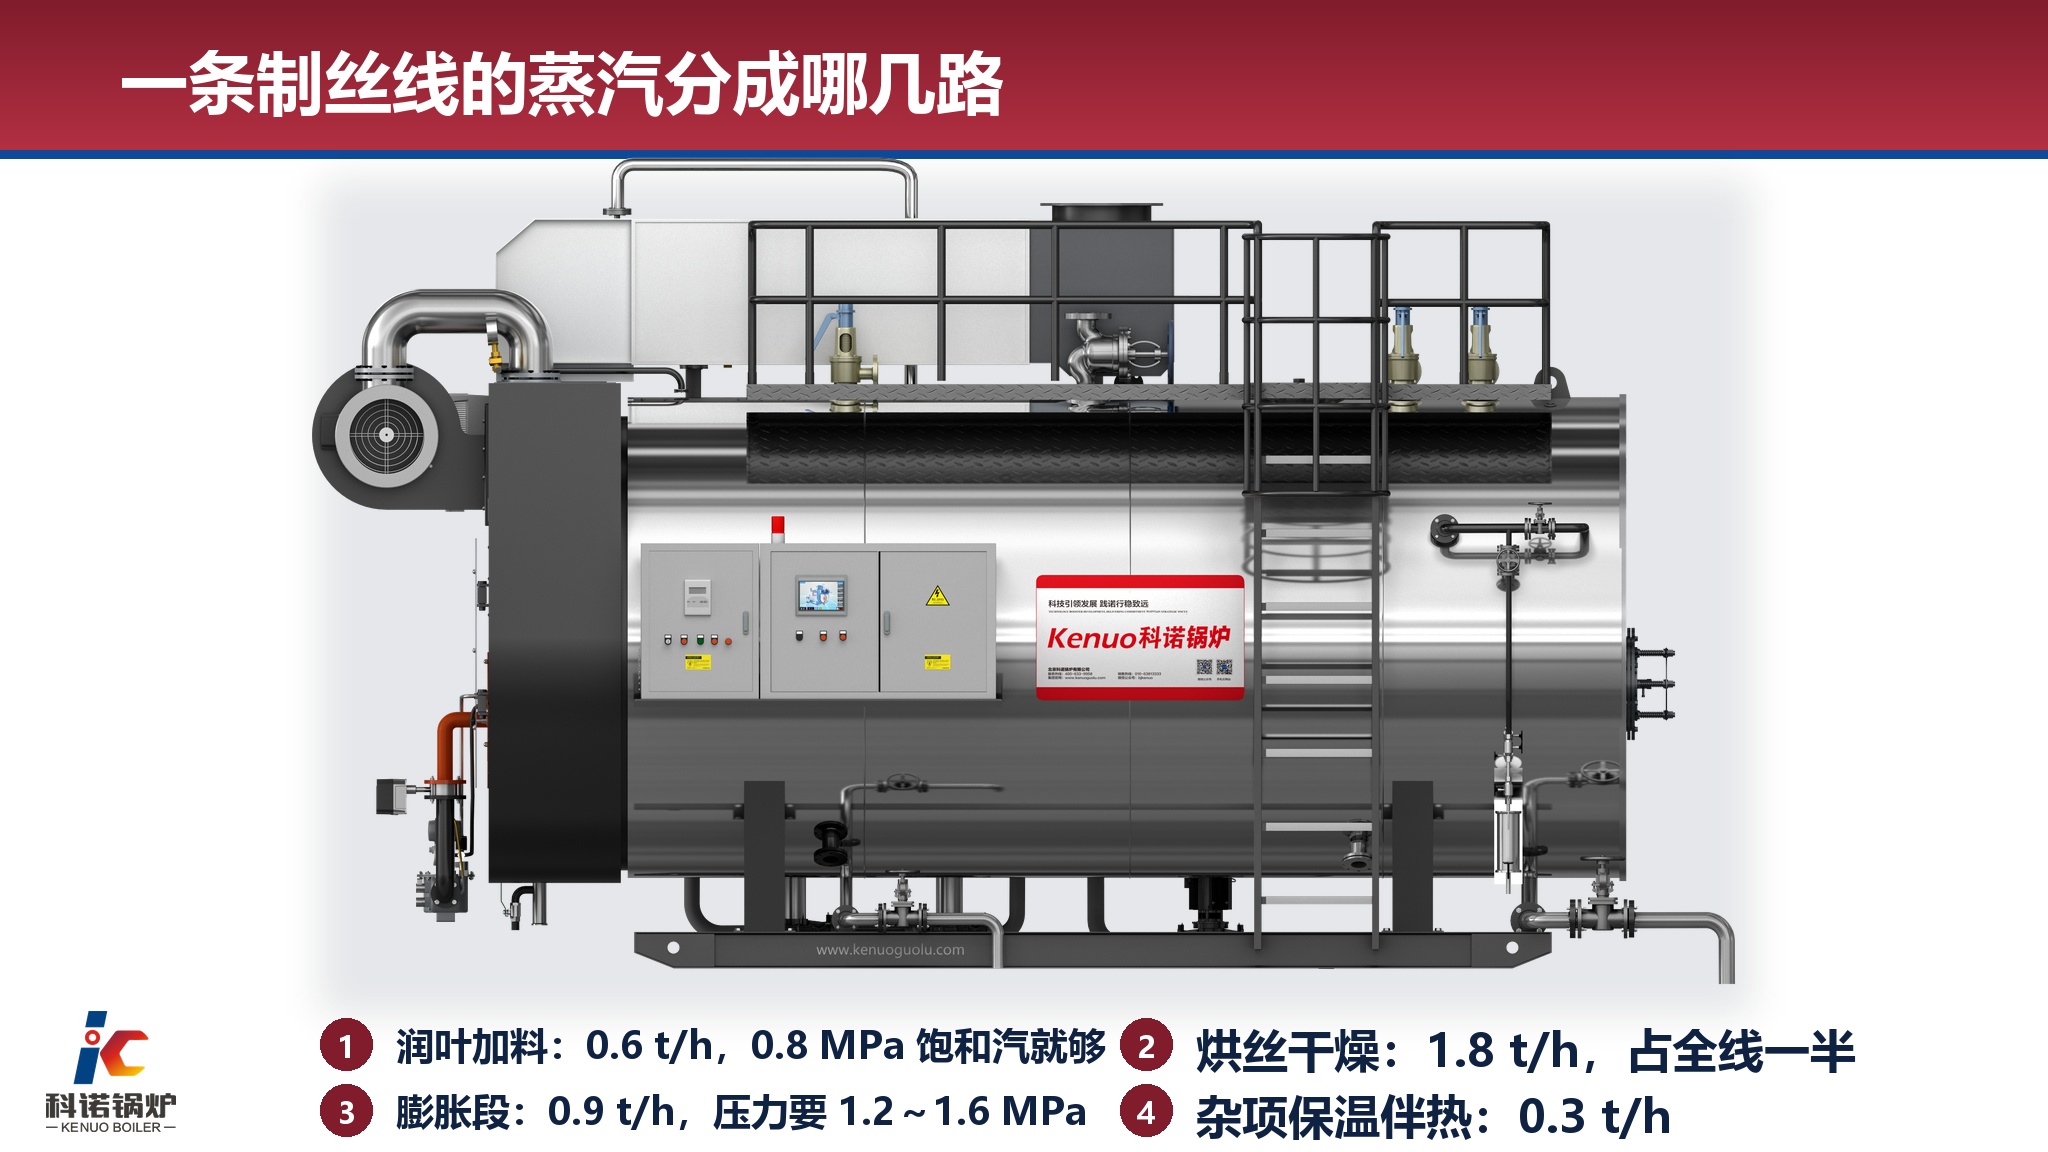
制丝线的蒸汽不是接一根总管就完事,按工序拆开是四路:叶片处理段的润叶加料、干燥段的筒式烘丝和薄板干燥、膨胀段的在线膨胀(也叫 HT 膨胀)、加上加香加料罐保温和管道伴热这些杂项。四路的压力等级不一样,波动规律也不一样。
同一条 5 吨每小时的线,这四路的用量大致是这样:润叶加料 0.6 吨每小时、烘丝干燥 1.8 吨每小时、膨胀段 0.9 吨每小时、杂项保温伴热 0.3 吨每小时。看这几个数就知道,烘丝干燥一项占了一半,膨胀段排第二,剩下两路合起来不到四分之一。
把这三个数加起来是平均 3.6 吨每小时,但锅炉不能按平均数配。因为前三路是间歇投料的,一段区域内的多台设备有可能在同一刻都在升温和进汽,这时候瞬时流量就上去了,实测峰值能到平均值的 1.45 倍左右,也就是 5.2 吨每小时。
润叶加料:含水率每提一个点,汽耗都往上走
这一段的作用是把烟叶的含水率从入库时的 12% 左右提到 20% 上下,方便后面切丝不断碎。以每小时 5 吨叶片计,含水率提 8 个百分点,等于每小时要往叶片里加 0.4 吨左右的水,这部分水还要连同叶片一起从常温升到 60 摄氏度上下。
算下来这路的蒸汽用在两处:一是加热喷淋水,二是通过热交换加热循环风。0.6 吨每小时的蒸汽量里,大约三分之二消耗在加热喷淋水上。这段的特点是负荷平稳,一旦进入连续生产几乎不波动,压力要求最低,0.8 兆帕的饱和蒸汽就够。
要注意的是这种"平稳"有个前提:叶片投料不能断。一旦上料机卡料停一会儿,筒体内的存量叶片会继续吸热,再启动时又要重新升温,局部汽耗会有短暂跳高,波动幅度在 20% 左右。
烘丝机:最大的一块,也是最挑参数的一段
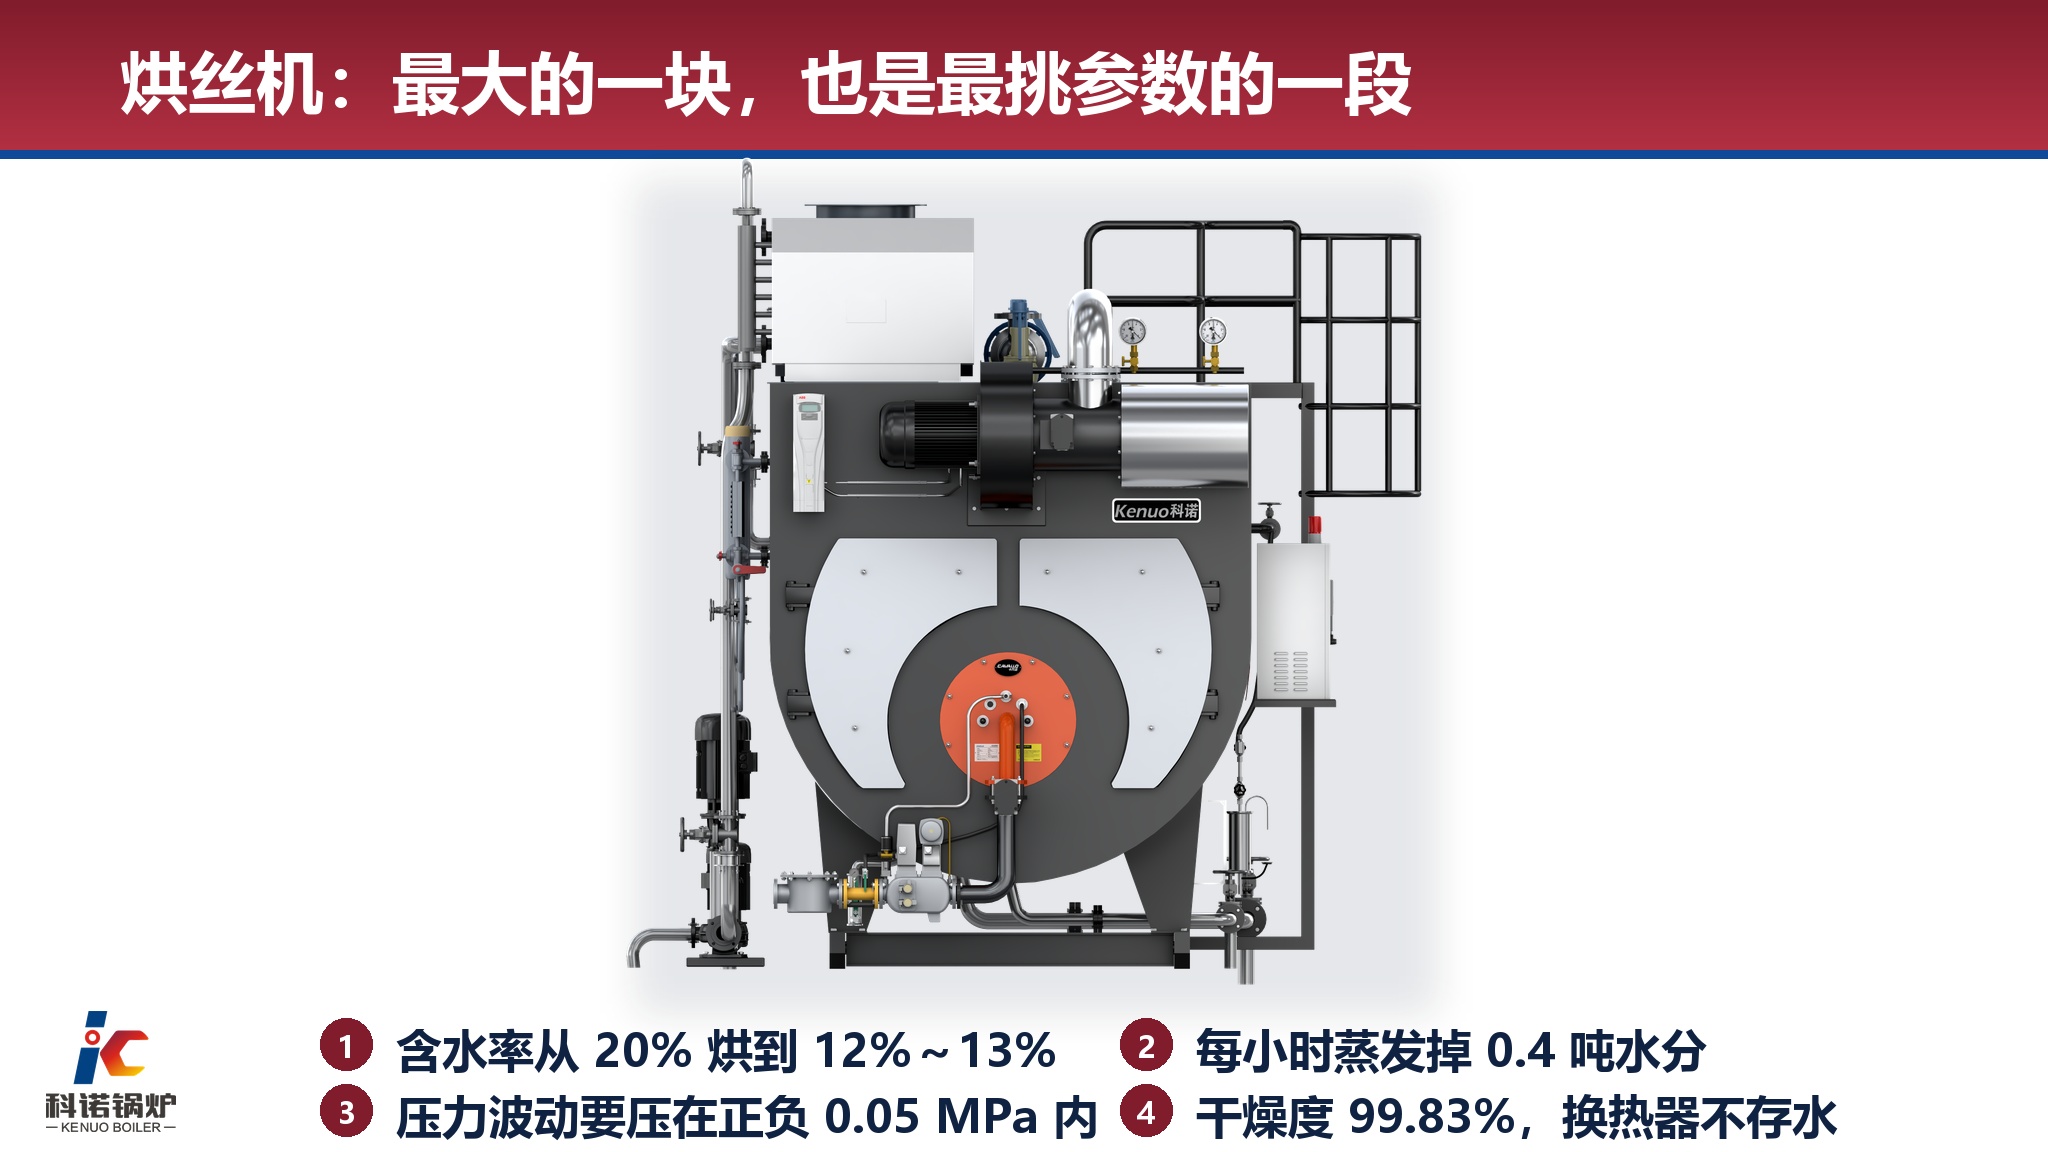
烘丝是把切好的叶丝从含水率 20% 上下烘到 12% 到 13%,也就是每小时要蒸发掉 0.4 吨左右的水分。按常压蒸发算,光带出这些水就要 0.25 吉焦以上的热量,实际因为筒壁散热、排潮带走热量,蒸汽耗量要高出一截,落在 1.8 吨每小时这个量级。
这段对锅炉的要求有两条最硬:
第一条是压力稳。筒式烘丝机靠蒸汽加热筒壁和热风换热器,换热温差直接决定出口含水率的稳定性。压力一波动,筒壁温度跟着动,出口烟丝含水率的偏差会放大到正负 0.5 个百分点以上,这个偏差到了卷制工序就是废支。所以锅炉最好能全比例变频调节,把压力波动压在 0.05 兆帕以内。
第二条是干燥度。虽然这里是间接换热、蒸汽不直接喷到烟丝上,但饱和蒸汽带水会让换热器内部积水、局部温度掉下来,同样造成含水率跑偏。干燥度做到 99.83% 这个水平,换热器里基本不存水,筒体温度就稳得住。科诺第六代 LNZ-Q 前置空预型用了跑道形回燃室,蒸汽空间比常规结构加大 2.5 倍,出来的汽干燥度能到 99.83%,这一项对烘丝段就是直接的加分。
膨胀段:压力等级得单独留一路
在线膨胀(HT 膨胀)的做法是用高压蒸汽把叶丝快速浸透,然后瞬间降压让水分闪蒸,让烟丝体积涨起来。这一步要求的蒸汽压力明显高于前两段,一般在 1.2 到 1.6 兆帕,用量还会在浸透的几秒钟里冲得很高。
这条线给的建议是从锅炉出口单拉一路过去,不要和润叶那路混在一根管上。锅炉出口压力按最高要求定在 1.25 兆帕(对应饱和温度 194 摄氏度),膨胀段用汽点再配减压阀稳到所需压力。这样既拿到了足够高的起点压力,也不会因为膨胀段的瞬时波动把烘丝段的水位拖下去。
峰值怎么平:两个办法,别指望一个
把 5.2 吨每小时的峰值压下来的办法就两个。
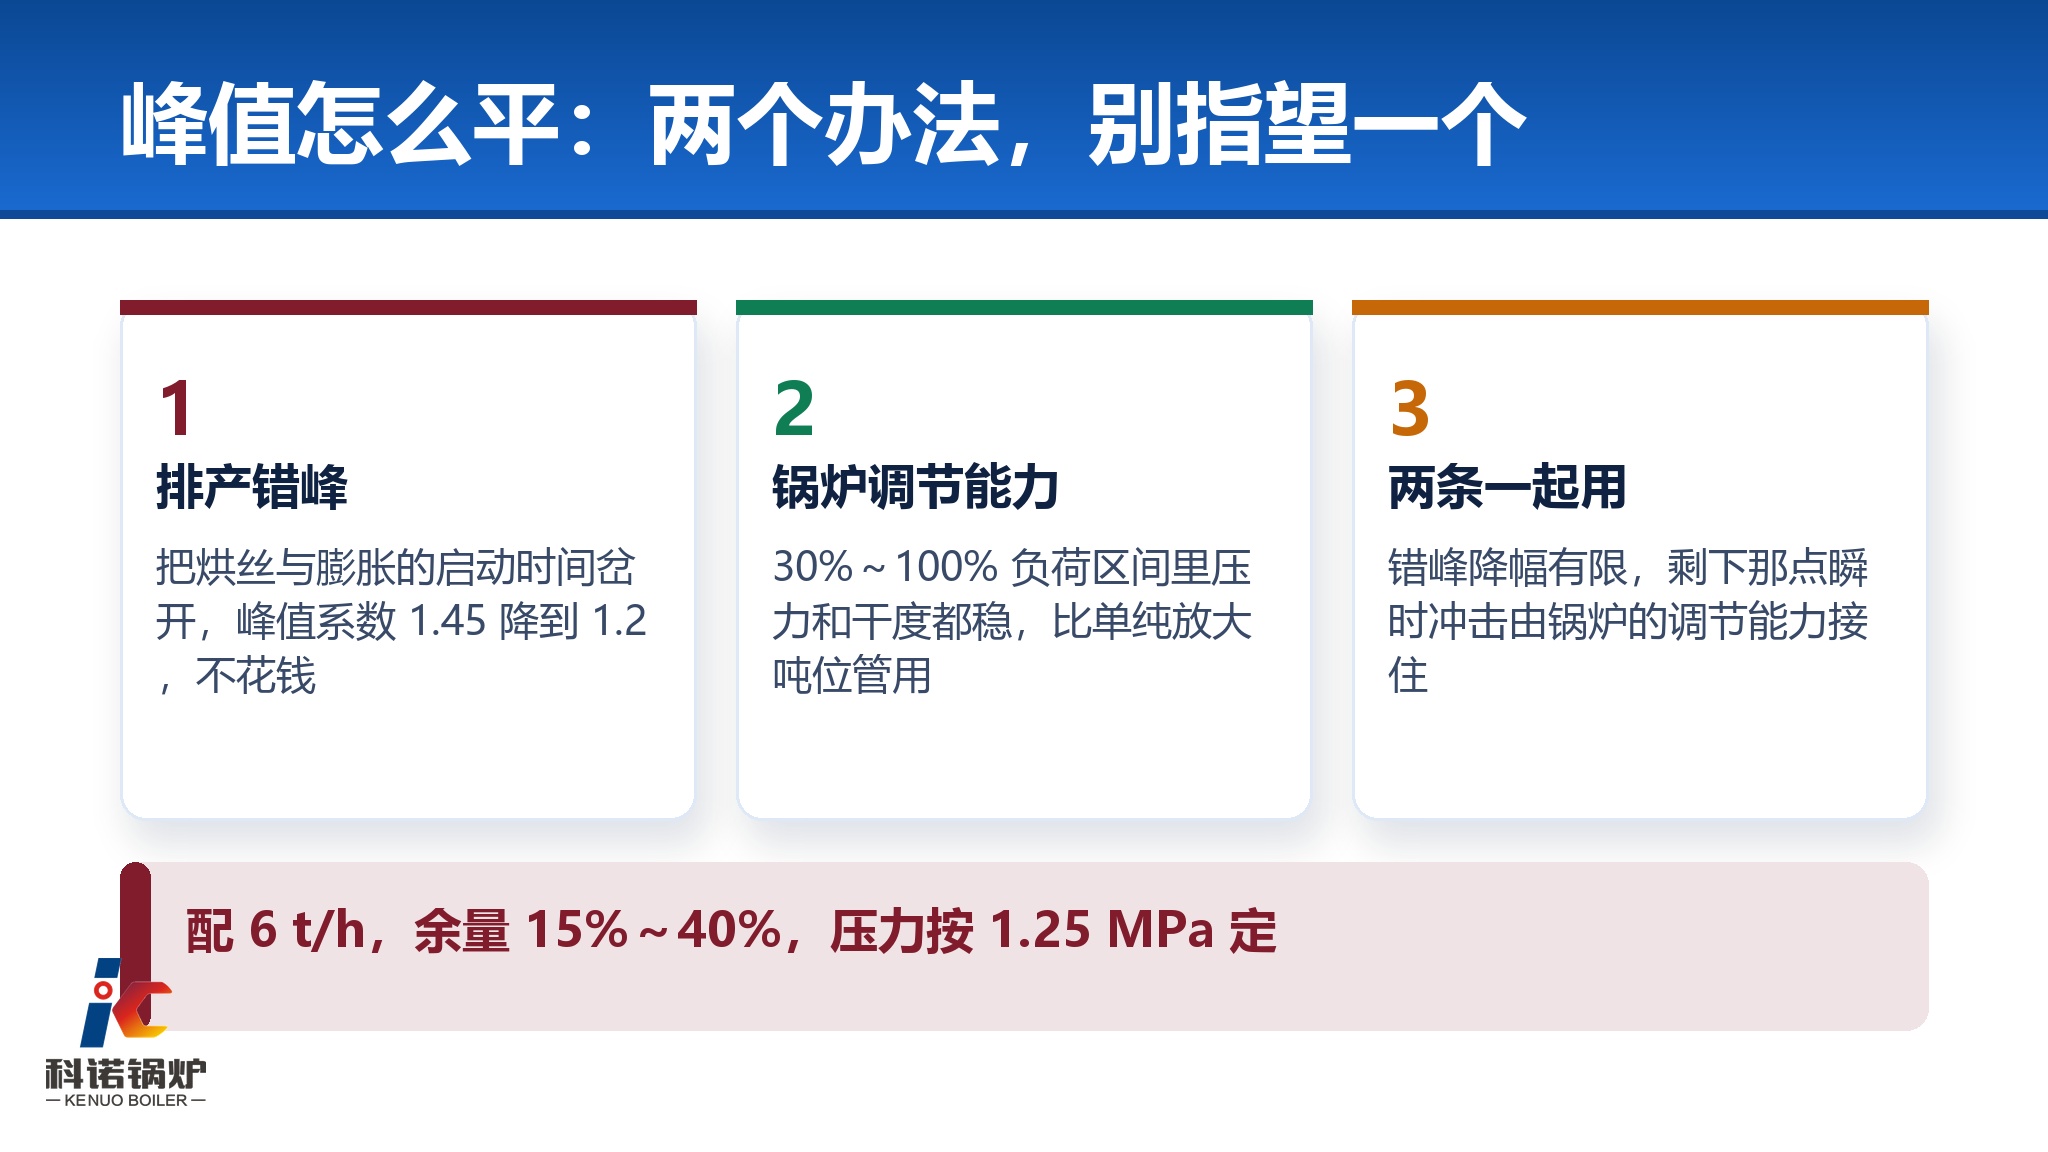
一个是排产错峰,把多台烘丝机和膨胀设备的启动时间岔开,让升温段不同时进行。这个办法不花钱,实测能把峰值系数从 1.45 降到 1.2 上下,也就是峰值降到 4.3 吨每小时。缺点是依赖排产纪律,换批号时容易失效。
另一个是加蒸汽蓄热或者提高锅炉的调节能力。锅炉本身如果能做到全比例无级调节、负荷变化时不掉压,峰值冲击就没有那么难受。配晶体管型的把握好这一点:一台 6 吨的锅炉在 30% 到 100% 负荷区间里都能保持压力和干度稳定,比单纯把吨位放大更管用。
吨位怎么定:按峰值留余量,但不留太多
按上面的账,这台锅炉这么定参数:
蒸发量按峰值 4.3 吨(错峰后)到 5.2 吨(不错峰)之间取,配 6 吨,余量约 15% 到 40%,既不失手也不至于大马拉小车。压力按膨胀段的最高要求定在 1.25 兆帕。干燥度要 99% 以上。按这几项去筛,科诺第六代 LNZ-Q 前置空预型是能对上的一台:功率覆盖 2 到 25 吨每小时,出口 1.25 兆帕对应 194 摄氏度,热效率最大 103%,氮氧化物不大于 30 毫克每立方米。
关于烟草制丝蒸汽,几个常被问到的问题
Q:制丝线用汽量能不能先估个大概?
A:可以按每吨成品叶丝综合汽耗 0.7 到 0.9 吨蒸汽估。一条时产 5 吨的线,平均负荷就落在 3.5 到 4.5 吨每小时这个区间,具体高低取决于终含水率要求和是否带膨胀工序。
Q:峰值一定是平均值的 1.45 倍吗?
A:不一定,这个数来自没做错峰排产的情况。如果多台设备的启动时间已经岔开,系数能降到 1.2 上下;如果全靠时控自动投料、又没有任何联锁,也有可能超过 1.5。
Q:压力的波动,允许范围是多少?
A:烘丝段建议控制在正负 0.05 兆帕以内。超过这个范围,出口烟丝含水率的偏差会放大到正负 0.5 个百分点以上,直接影响卷制质量。
Q:为什么不能把过剩的都是往小的那边配?
A:蒸发量留太少锅炉会长期压在满负荷边缘跑,调节余地没了,压力一波动就没法补。但留太多也不行,同样是这台线配到 10 吨,日常负荷率只有 36% 到 52%,低于多数炉型的最佳区间,反而费气。
Q:干燥度对制丝线真的有影响吗?
A:有影响,虽然烟丝不直接接触蒸汽。饱和蒸汽带水会让烘丝机的换热器内部积水,局部温度下降,含水率就跟着跑偏。干燥度做到 99.83%,换热器不存水,温度就稳。
Q:氮氧化物这项要不要考虑到?
A:要看地方标准。现在多地新建燃气锅炉的氮氧化物限值已经收到 30 毫克每立方米,京津冀、长三角等重点区域的要求更严。按 30 毫克以下的机型配,以后改造的概率就小得多。