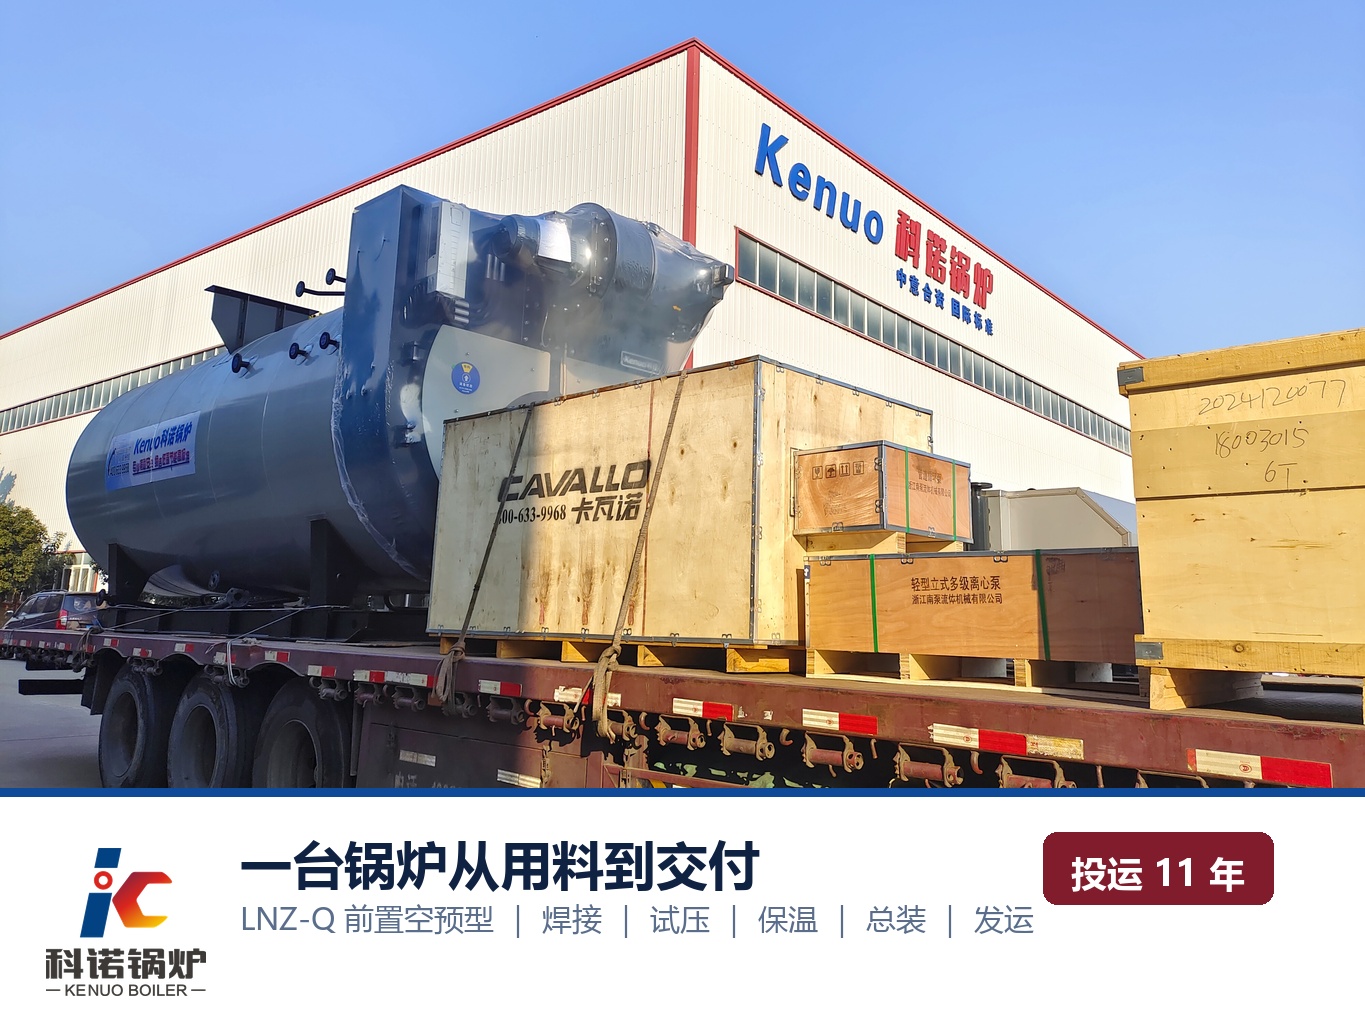
一台科诺第六代 LNZ-Q 前置空预型超低氮冷凝蒸汽锅炉,从钢板进厂到现场点火交付,要经过用料、卷制焊接、探伤、水压试验、机组化发运、安装、验收这一长串环节。这一篇把这条链路逐段拆开,讲清每个环节做什么、用什么设备,最后落到哪一组实测参数上。
用料:三种关键部位各用各的材料
锅炉本体用的是锅炉专用钢板,炉胆和回燃室这些承压部件按受压元件材料要求进厂,每批料都要有质量证明书并可追溯。
换热面分三处,材料各不一样:炉胆做成阔辐式全波纹加长结构,目的是加大辐射受热面和燃烧空间;对流段用高效螺纹烟管,靠螺纹增加传热面积;尾部节能冷凝一体机的换热元件是 ND 钢加硅镁铝合金缠绕复合翅片管,翅片由挤压工艺成型,整体烟道无接缝——这一处要扛的是偏酸性冷凝水,所以耐酸腐蚀是选材的第一考量。
空气预热器用的是高效率烟风换热管,双向纯逆流换热,管程走烟气、壳程走助燃空气。
生产工艺:下料、卷制、焊接这几步
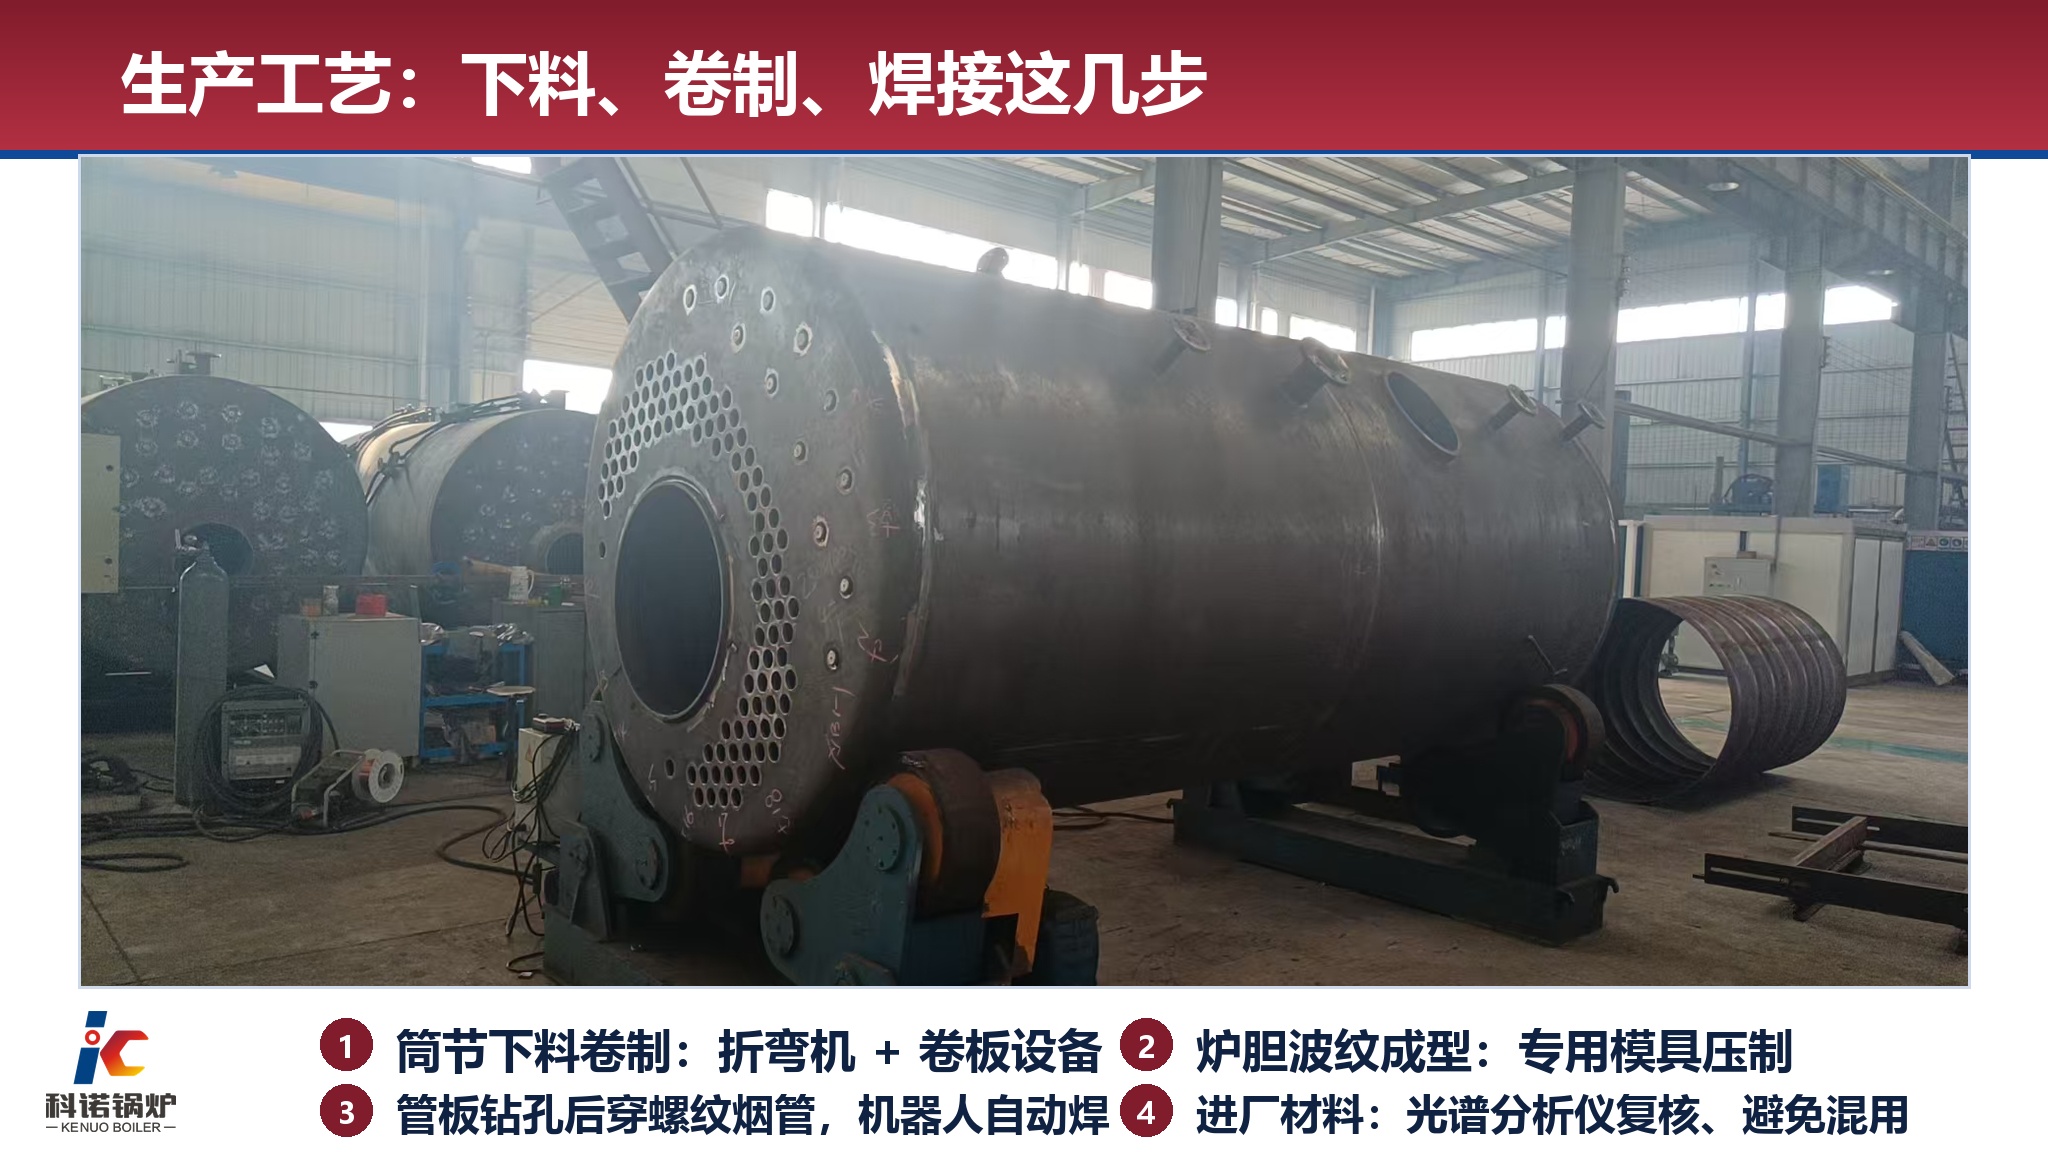
筒节的下料和卷制在折弯机和卷板设备上完成,炉胆的波纹成型用专用模具压制。焊接是这台锅炉质量的关键环节,筒节纵缝、环缝和管板焊接由自动焊接机器人完成,保证熔深和成型一致。管板钻孔用摇臂钻,螺纹烟管的成型在自动盘管机上做。
厂内配有物理实验室和化学实验室,进厂材料的力学性能和化学成分在这里复验;光谱分析仪复核材质,避免材料混用。
成型:二回程本体怎么装成一台机组
这台锅炉的烟气是二回程:第一回程走波纹炉胆,第二回程经回燃室折返走螺纹烟管,尾部依次接空气预热器和节能冷凝一体机,最后从排烟口排出。
回燃室做成跑道形(椭圆型),比常规结构加大 2.5 倍蒸汽空间,增加的是上部升发空间、产汽空间和储汽空间。炉胆整体中心低位布置,让火焰与炉膛匹配、炉水受热均匀,水位和汽压更稳。
本体和控制、燃烧系统按机组化方式装配出厂,锅与炉在厂内完成组合。
测试:出厂前过的几道关
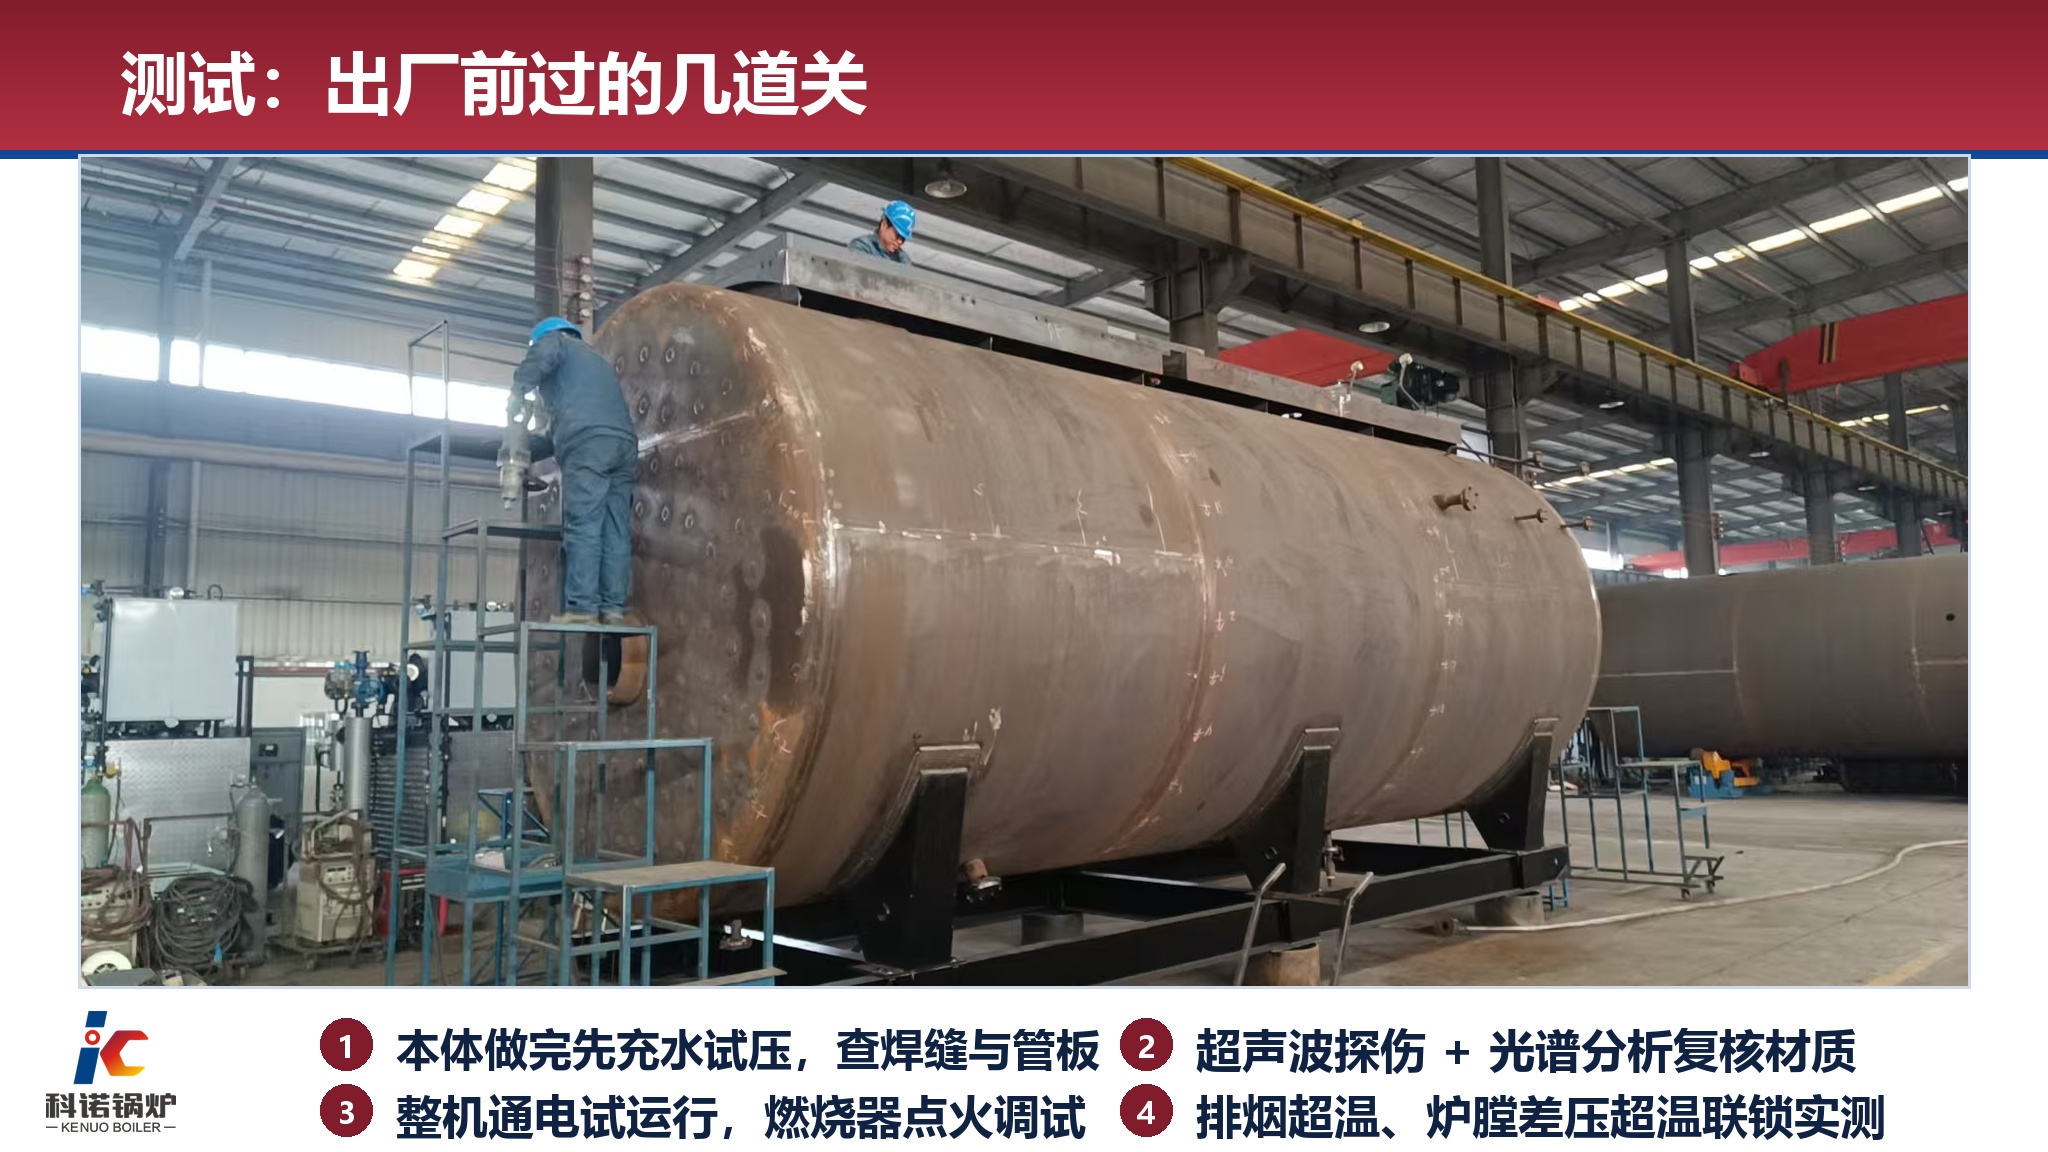
焊缝是重点检查对象,对接焊缝做超声波探伤,探伤室单独设置;承压部件组装完成后做水压试验,验证强度和严密性。加上进厂时的光谱分析和力学性能复验,这三道关构成出厂前的主要质量控制点。
装配完成后做燃烧系统通电联调,确认控制柜、变频器、燃烧器的信号和动作正常,再进入打包。
打包与出厂:机组化发运,现场少干活
这台锅炉的出厂状态是机组化的,本体、燃烧器、风机、控制柜在厂内已装配到位。顶置悬臂式风机配不锈钢消音器,装在机组上方。
分体式燃烧器的风机到燃烧器本体这一段连接风道,利用的是前烟箱内置的风冷夹套风道——这段风道在厂内就做好了,现场不用另外采购和施工;FGR 管道同样是内置式,出厂即带。这两项加起来,现场安装工作量和材料采购都省下一截。
运输与进场:大件怎么进锅炉房
整台机组按大件运输发运,运输方案要提前按本体外形尺寸和重量核道路、核进门通道。锅炉房的门洞尺寸、吊装孔位置、就位后的检修空间,都要在土建阶段按机组尺寸留好,避免到场后进不去或没有检修余量。
安装:风道内置带来的几处变化
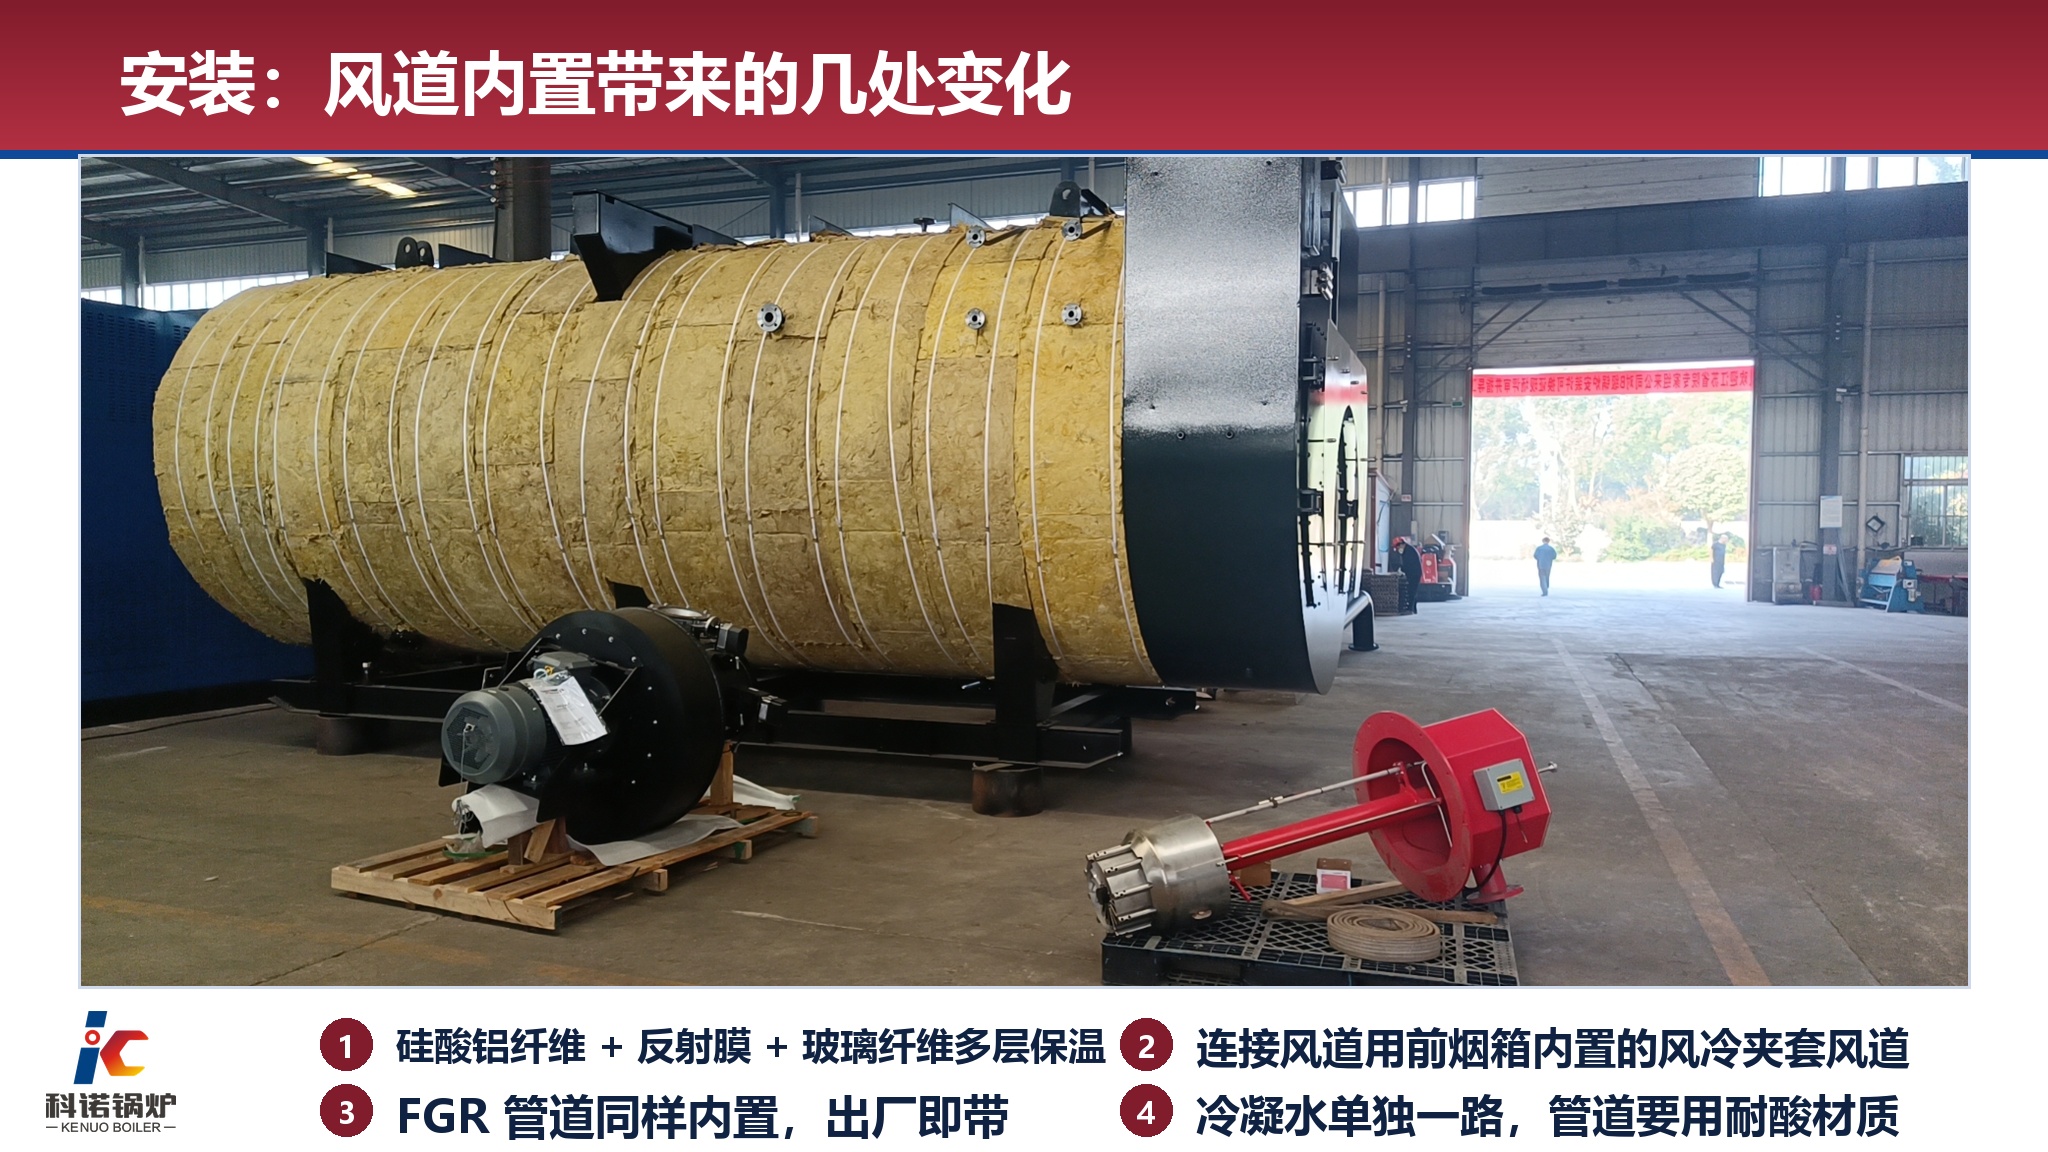
就位后接的管路是给水、蒸汽出口、燃气、排污和冷凝水排放。因为风道和 FGR 已内置,安装现场少掉外置风道和混风箱的制作与保温,占用空间也小。
冷凝水排放要单独铺一路:排烟温度压到露点以下会产生偏酸性冷凝水,排放管道要用耐酸材质,排水点和处理方式在设计阶段定下来。
验收:现场要验哪些项
现场验收分三段走:到货开箱核对设备与装箱清单、安装质量与管路连接检查、点火后的调试与性能测试。锅炉属于特种设备,安装环节要按规定办理安装告知,投用前要经监督检验并办理使用登记。
调试阶段重点看压力稳定性、水位控制、燃烧工况和排放数据,这几项达标后才算交付完成。
培训与维保:交付之后的事
交付时会对操作方做操作培训和维护交底。日常维保上,这台机组有几处设计减少了后期工作量:前烟箱采用风冷夹套结构,无需耐火水泥绝热,同时避免烟气冲刷造成烟管磨损;控制系统带运行历史数据查询和故障自动识别,支持 SMS 文字信息实时提醒;内置智能网关可接入物联网和群控系统,也支持移动端、PC 端查看。
长期运行的机组:投运 11 年的那批
这类机组在食品、造纸、印染、烟草这些连续用汽的行业里用得最多。最早的一批已经跑了 11 年:华东一家食品园区的两台机组 2015 年投运,承担全厂蒸煮和杀菌用汽,至今连续运行,日常只做定期检验和常规保养,期间没因换热面或烟管问题停机大修。
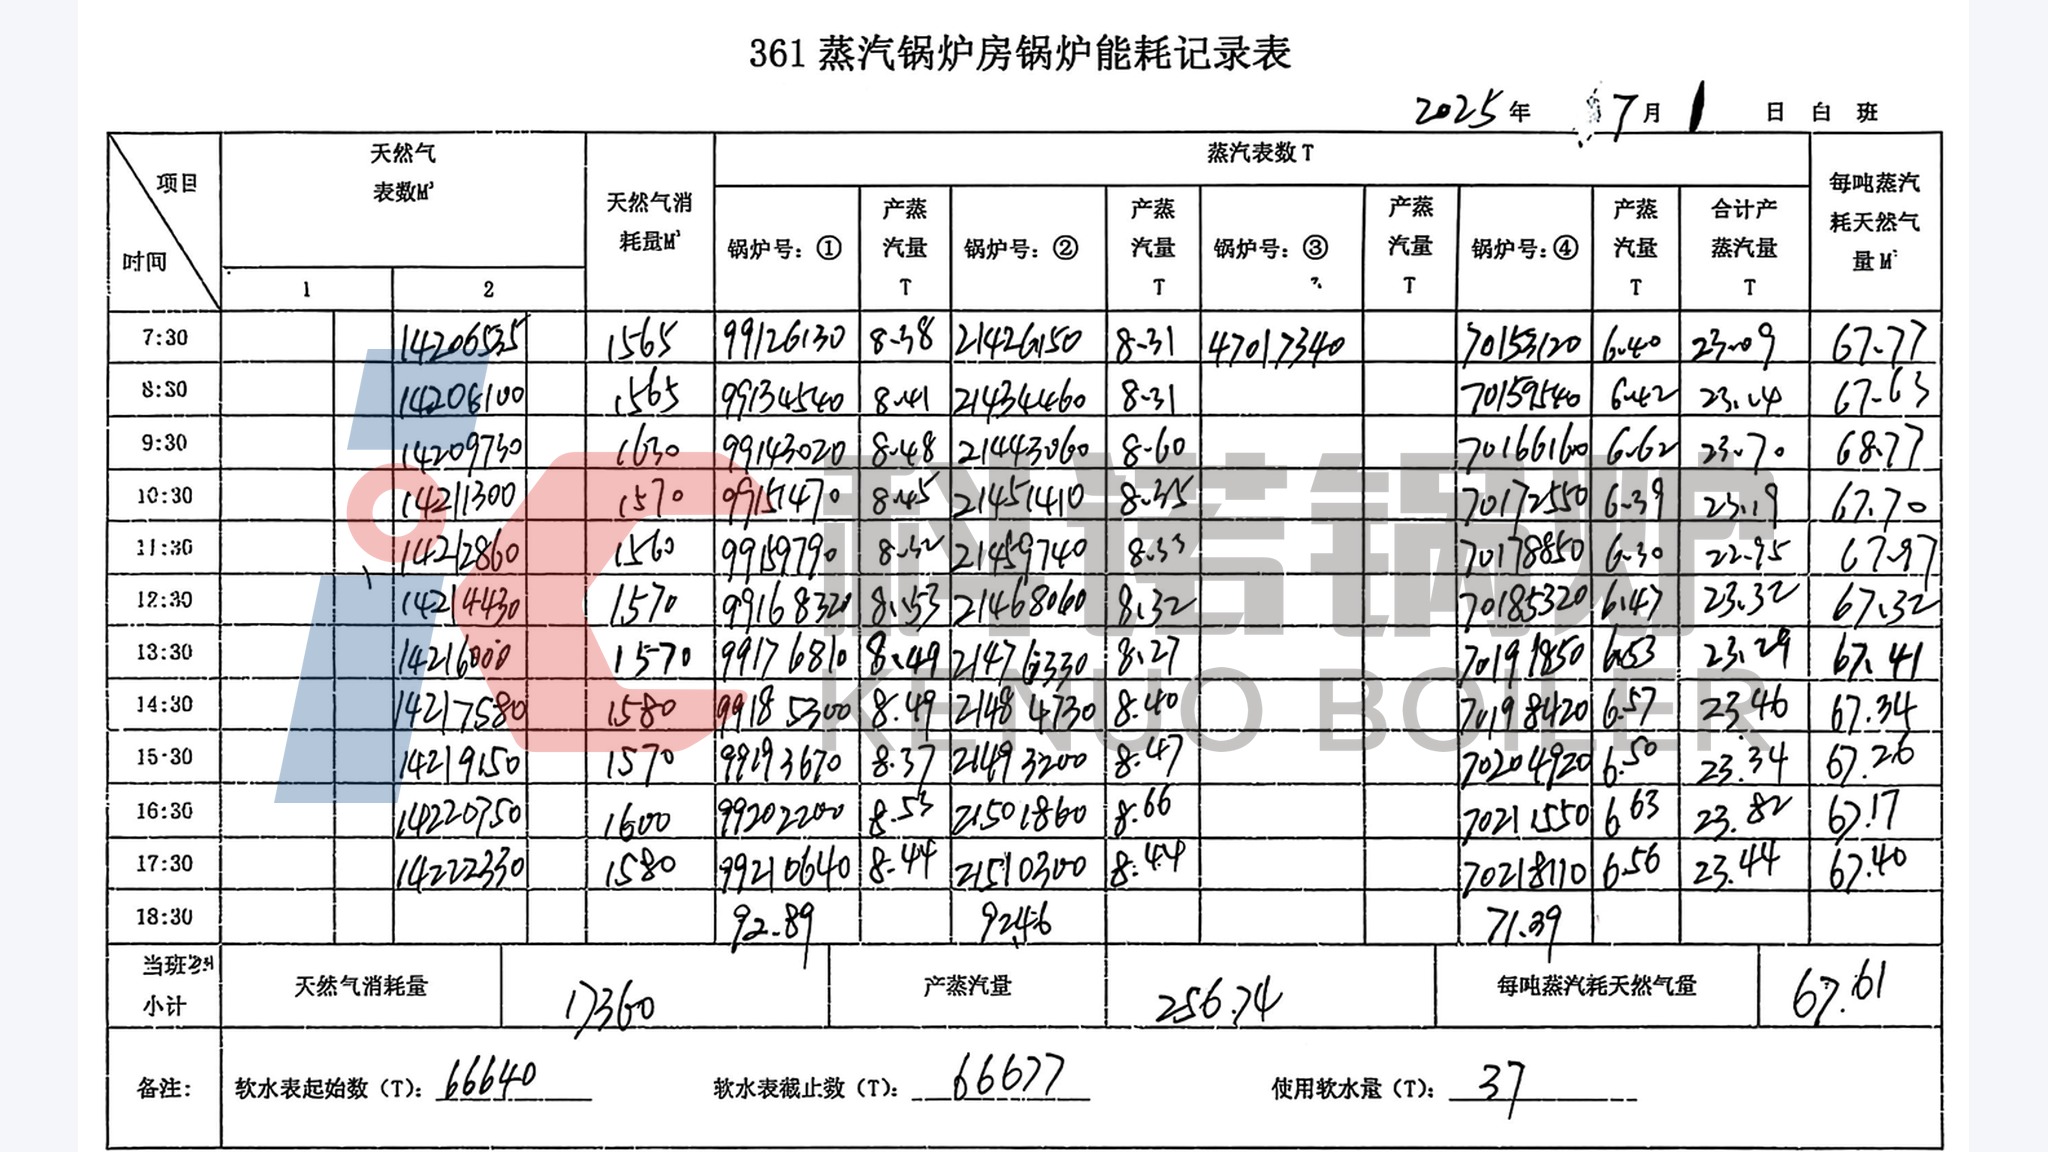
11 年前投运的机组现在什么水平,看记录最直接。上图是一个白班的能耗记录:一个班只补了 37 吨软化水,对应产汽量 256.74 吨,凝结水回收率在 85% 上下;这个班耗气 17360 标方,摊到每吨蒸汽上是 67.61 标方。投运 11 年,这些机组现在每吨蒸汽的耗气量稳定在 67 标方左右。
案例不点名,但工况是同一类:连续运行、凝结水回收做得好、负荷波动不大、对蒸汽品质有要求。
实测运行参数:铭牌上这一组数
功率范围 2 到 25 吨每小时;额定蒸汽压力 1.25 兆帕,对应蒸汽温度 194 摄氏度;设计热效率 103%;排烟温度约 55 摄氏度;出汽干燥度 99.83%;氮氧化物排放不大于 30 毫克每立方米;适用燃料为天然气和液化石油气,微正压燃烧。常温软化水直连给水的工况下,单位汽耗 76 标方每蒸吨。
燃烧侧:空气预热器走双向纯逆流换热,燃烧效率达 99.99%,锅炉热效率可提升 2% 以上;FGR 烟气回收再循环利用技术的回收总量在 3% 到 5%;变频电子比调配合按需补水自控,综合节电率在 20% 以上。
控制侧:标准 RS485 接口配 MODEBUS 协议,可实现多台锅炉远程群控;ABB 变频器配合燃烧风机和给水泵,做到全比例式个性输出、宽幅变频无级调节。
关于这台前置空预型锅炉,几个常被问到的问题
Q:前置空预型和后置空预型有什么不一样?
A:前置空预型的空气预热器装在烟气流程前段,适合常温软化水直连给水、回水温度低的工况,靠节能冷凝一体机把排烟温度压到露点以下。后置空预型适用于凝结水回收率高、回水温度高的系统,靠空预器吃回水余热。
Q:热效率 103% 是怎么算出来的?
A:按燃料低位发热量口径。常规锅炉不回收烟气里的凝结潜热,热效率上限在 100% 以下;这台靠节能冷凝一体机回收了这部分潜热,所以能突破 100%。
Q:干燥度 99.83% 靠什么做到的?
A:靠跑道形回燃室加大了蒸汽空间——比常规结构大 2.5 倍,蒸汽排出前有更充分的重力分离时间,带水率就下来了。
Q:冷凝水会不会腐蚀设备?
A:冷凝水偏酸性,pH 值在 3 到 5 之间。这台的节能冷凝一体机用了 ND 钢加硅镁铝合金缠绕复合翅片管,就是针对酸性腐蚀的选材,配套排放管道也需耐酸材质。
Q:现场安装比常规锅炉省在哪?
A:主要省在风道和 FGR。这两项内置式,出厂即带,现场不用另外采购材料、不用做外置风道和混风箱的制作与保温。
Q:多台锅炉能不能一起控?
A:可以。控制系统带标准 RS485 接口、采用 MODEBUS 协议,能做多台锅炉远程群控,也可接入楼宇控制系统和上位机远程控制系统。