油脂加工是连续生产,蒸汽消耗集中在预处理蒸炒、浸出脱溶、精炼三个工段。日处理 1000 吨料的浸出生产线,峰值用汽在每小时 10 到 12 吨,配两台 10 吨并联比一台 20 吨更合适。选型的关键不是总汽量,而是三个工段对蒸汽的要求完全不同:蒸炒要稳定,脱溶要够量,精炼要干燥度高。
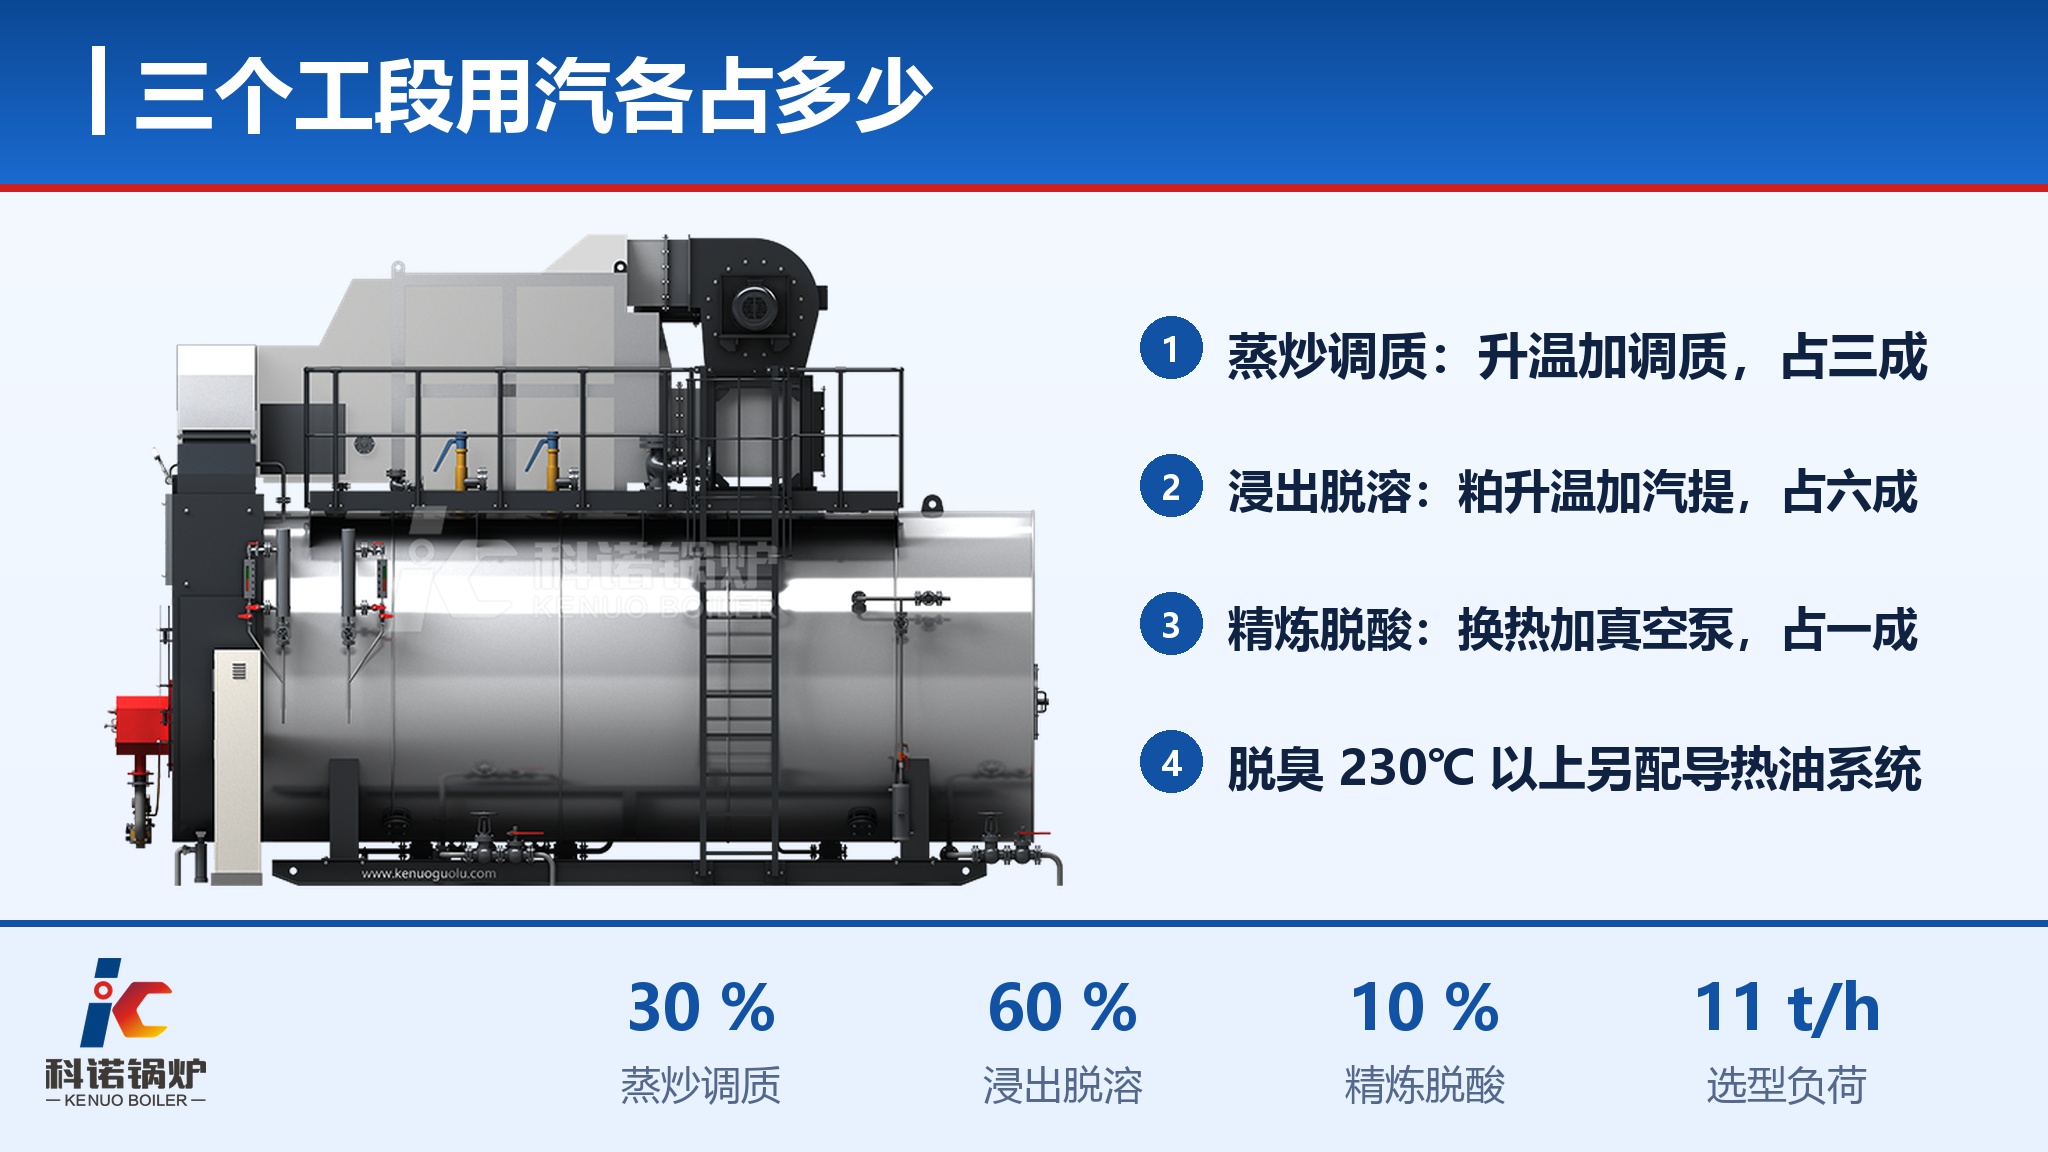
三个工段用汽各占多少
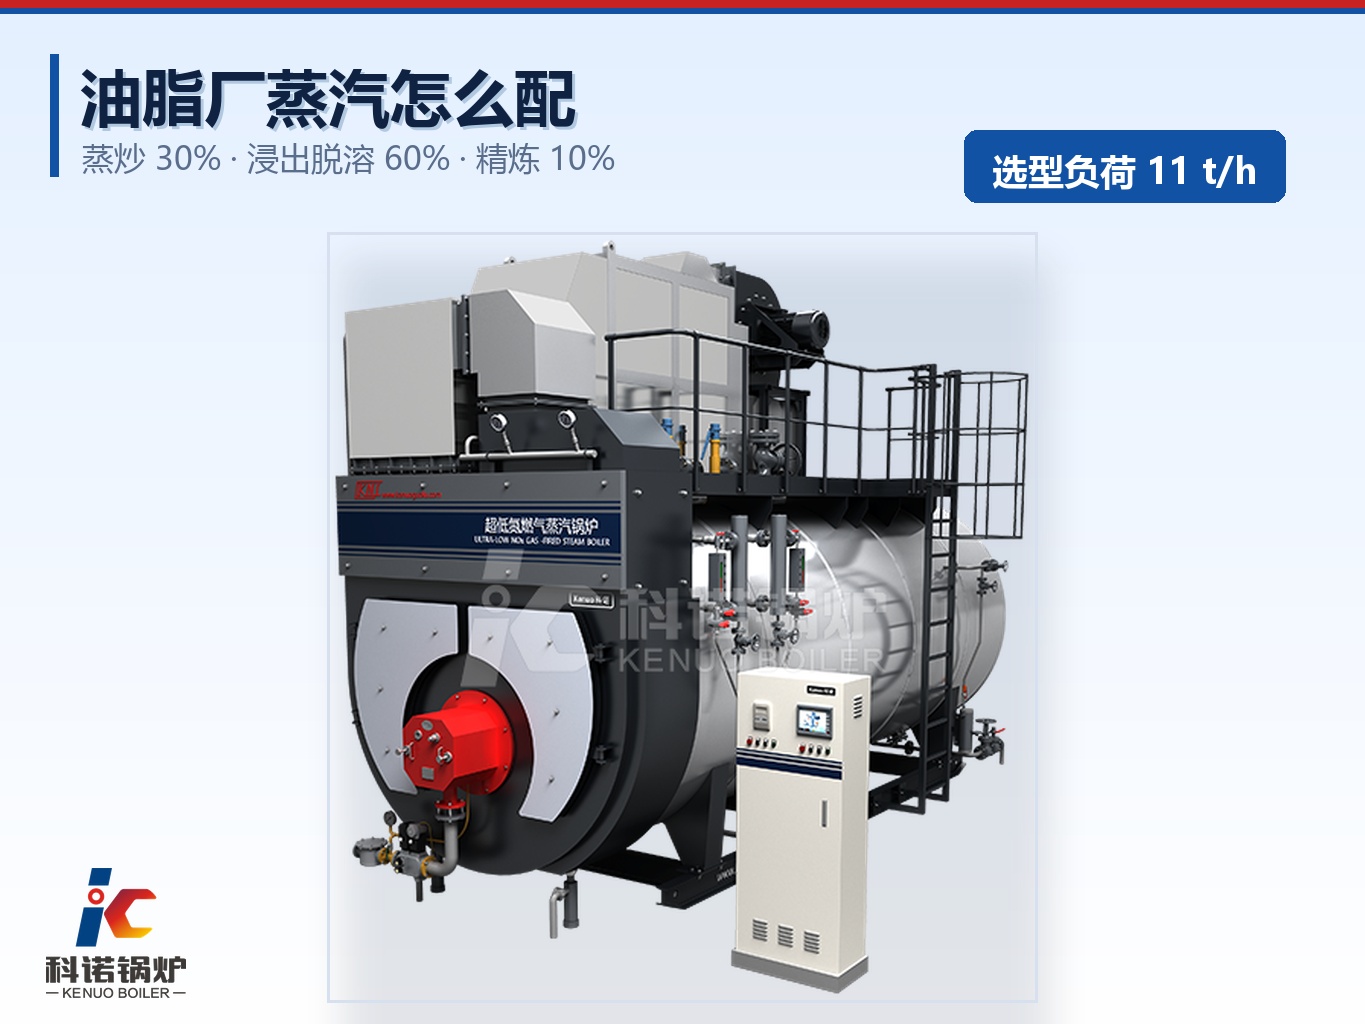
以日处理 1000 吨料的浸出生产线为例,三段合计约每小时 9.9 吨,各自的占比是这样的。
**蒸炒调质,占三成**:破碎后的料胚要加水、加热、保温,让蛋白质变性、料胚软化,为压榨或浸出做准备。温度一般在 100 到 110℃,用间接蒸汽加热,同时喷入少量直接蒸汽调节水分,小时用汽约 3 吨,占全线 30%。这段用汽平稳,波动主要来自来料温度和含水率。
**浸出脱溶,占六成**:湿粕里带着 25% 到 30% 的溶剂,要在蒸脱机里把溶剂脱干净并回收。这段是全线耗汽最大的地方,一部分是间接蒸汽给粕升温,一部分是直接蒸汽做汽提,把粕里残溶吹出来,小时用汽约 5.9 吨,占全线 60%。出料粕的残溶要控制到几百 ppm,汽量给不够,残溶就超标。
**精炼脱胶脱酸,占一成**:毛油要加热到 90 到 110℃ 进行水化脱胶和碱炼脱酸,热量由蒸汽换热提供,真空系统还要用蒸汽喷射泵抽真空,小时用汽约 1 吨,占全线 10%。这段温度要求不如前两段苛刻,但对蒸汽干燥度敏感。
脱臭工段温度在 230℃ 以上,多数厂单配导热油系统,不算进锅炉负荷。
日处理 1000 吨的浸出生产线,峰值怎么算
**料量与基础参数**:日处理 1000 吨料按 24 小时连续运行,小时处理量约 42 吨。
**蒸炒段热量**:料胚比热约每公斤每度 2.0 千焦,从 20℃ 升到 110℃,温差 90℃,热量是 42000 公斤乘 2.0 千焦每公斤每度乘 90℃,约 756 万千焦每小时,折合 2100 千瓦。按每吨蒸汽折合 700 千瓦换算,约每小时 3 吨。
**脱溶段热量**:粕量按料量的八成估,每小时约 33 吨,粕的比热按每公斤每度 2.0 千焦、升温到 105℃,热量约 560 万千焦,折合每小时 2.2 吨蒸汽;湿粕带溶剂按粕量的 25% 计约 8 吨每小时,溶剂潜热按每公斤 335 千焦算,蒸发这部分需要约 268 万千焦,折合每小时 1.1 吨;直接蒸汽汽提按每吨粕 0.08 吨汽估算,每小时约 2.6 吨,三块合计约 5.9 吨。
**精炼段热量**:毛油量按料量的两成估,每小时约 8 吨,从 60℃ 升到 110℃,油的比热约每公斤每度 2.0 千焦,热量约 80 万千焦,折合每小时 0.3 吨;加上真空喷射泵和管道伴热,按每小时 1 吨估比较稳妥。
**叠加结果**:三段合计约 9.9 吨每小时,加上管网散热按 8% 计,选型负荷约 10.7 吨,取整按 11 吨配。检修和换品种时负荷会降到六七成,所以配两台 10 吨并联,比一台 20 吨更容易跟着负荷走。
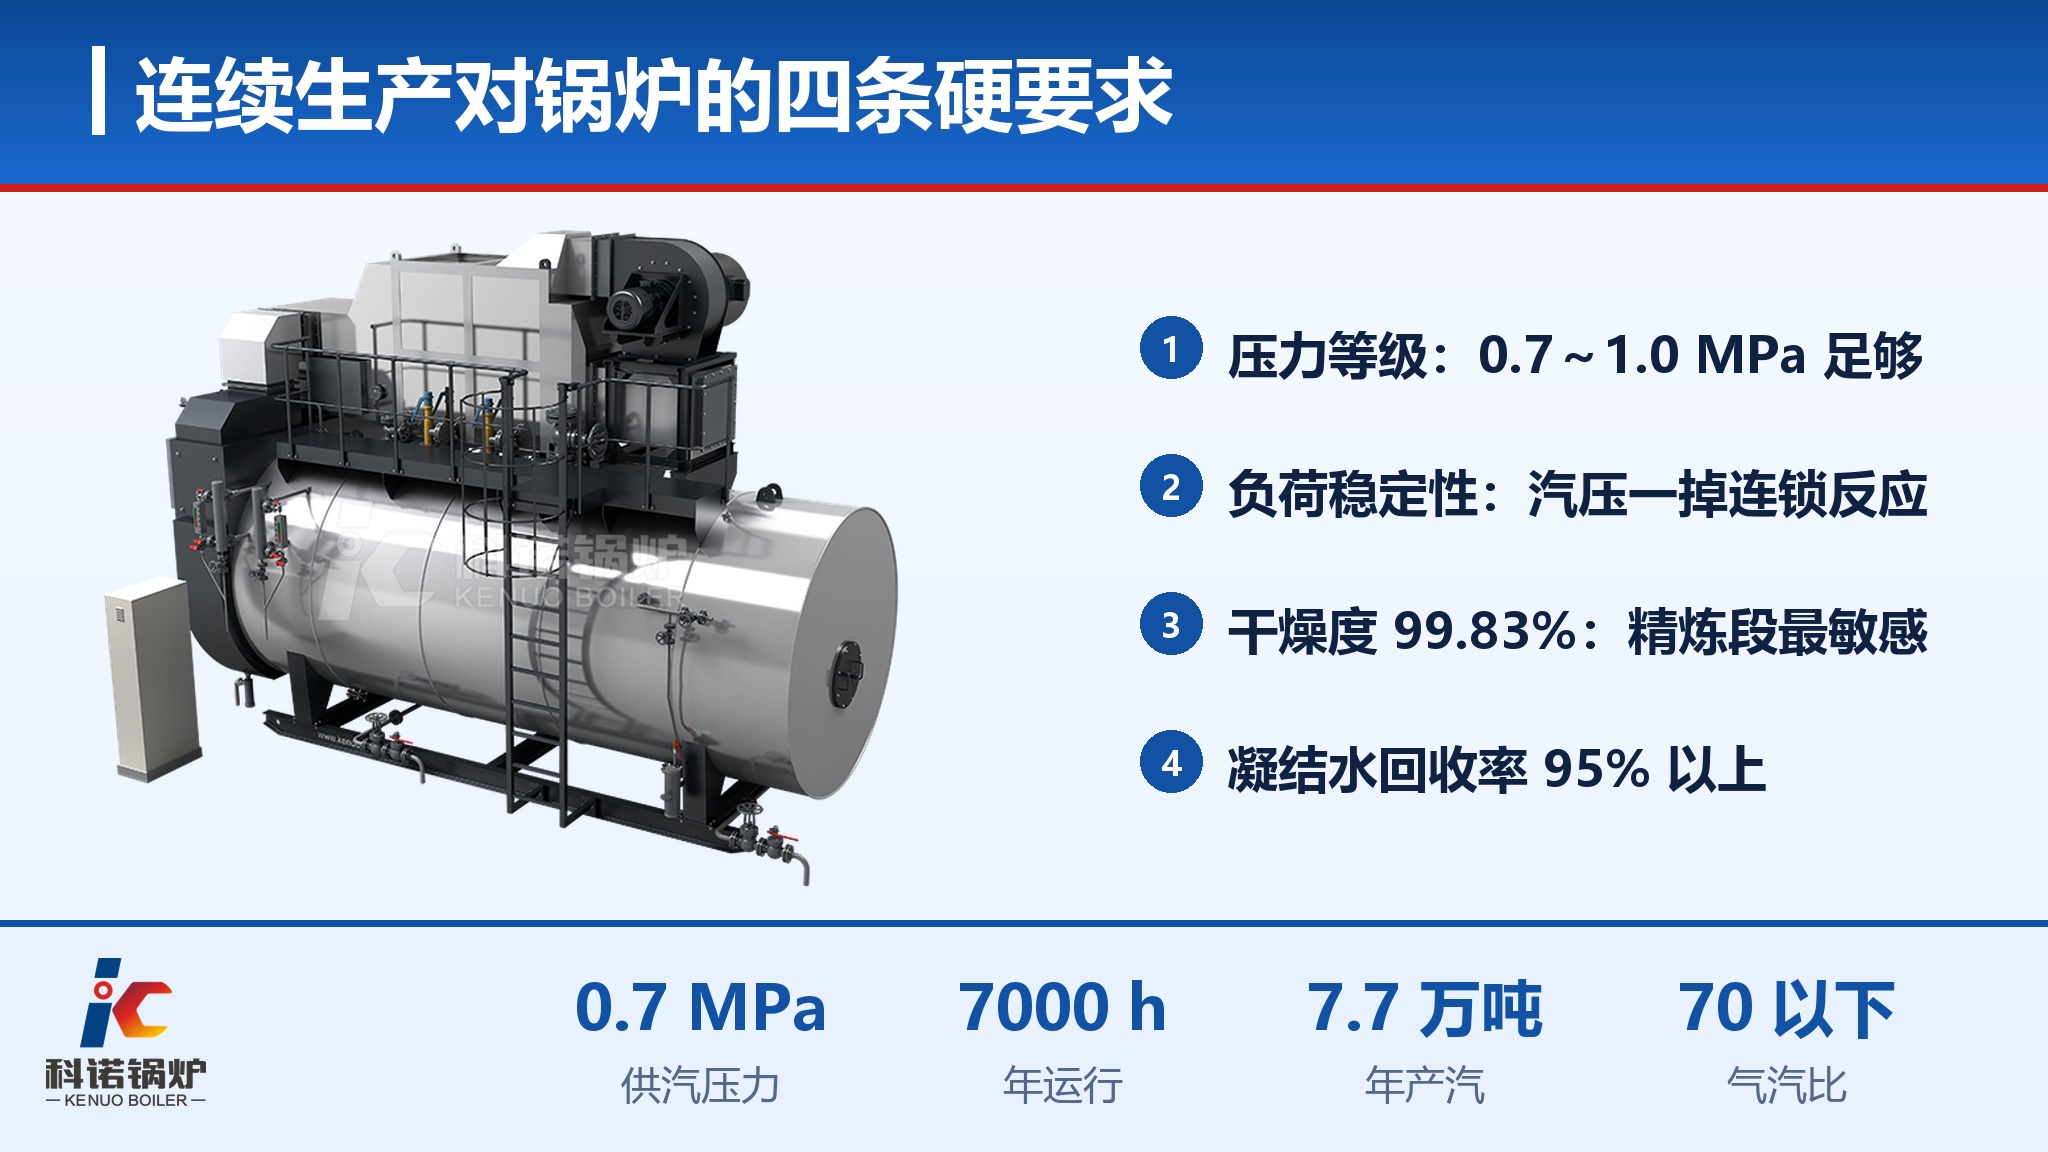
连续生产对锅炉提出四条硬要求
**压力等级**:0.7 到 1.0 兆帕,三个工段里精炼对温度要求最高,110℃ 对应表压不到 0.1 兆帕,加上管路压降和换热温差,这个等级就够用,压力选高了,疏水和减压环节的损耗反而上去。
**负荷稳定性,比容量更要紧**:连续生产最怕汽压波动,汽压一掉,蒸炒温度跟着掉,料胚调质不均匀,后面浸出和精炼的指标连锁反应。锅炉的调节能力要跟得上流量变化,变化频繁的生产线尤其要看调节范围。
**蒸汽干燥度,99.83%**:精炼段对这一点最敏感,蒸汽带水会让水分随换热进入油中,影响脱水效果和油品指标,干燥度低于 98% 的要慎用。
**凝结水回收率,95% 以上**:浸出生产线以间接加热为主,用汽点集中、管路短,回收率和回水温度都高,这一点直接决定锅炉该怎么选。
凝结水回收率高的系统,为什么要用后置空预
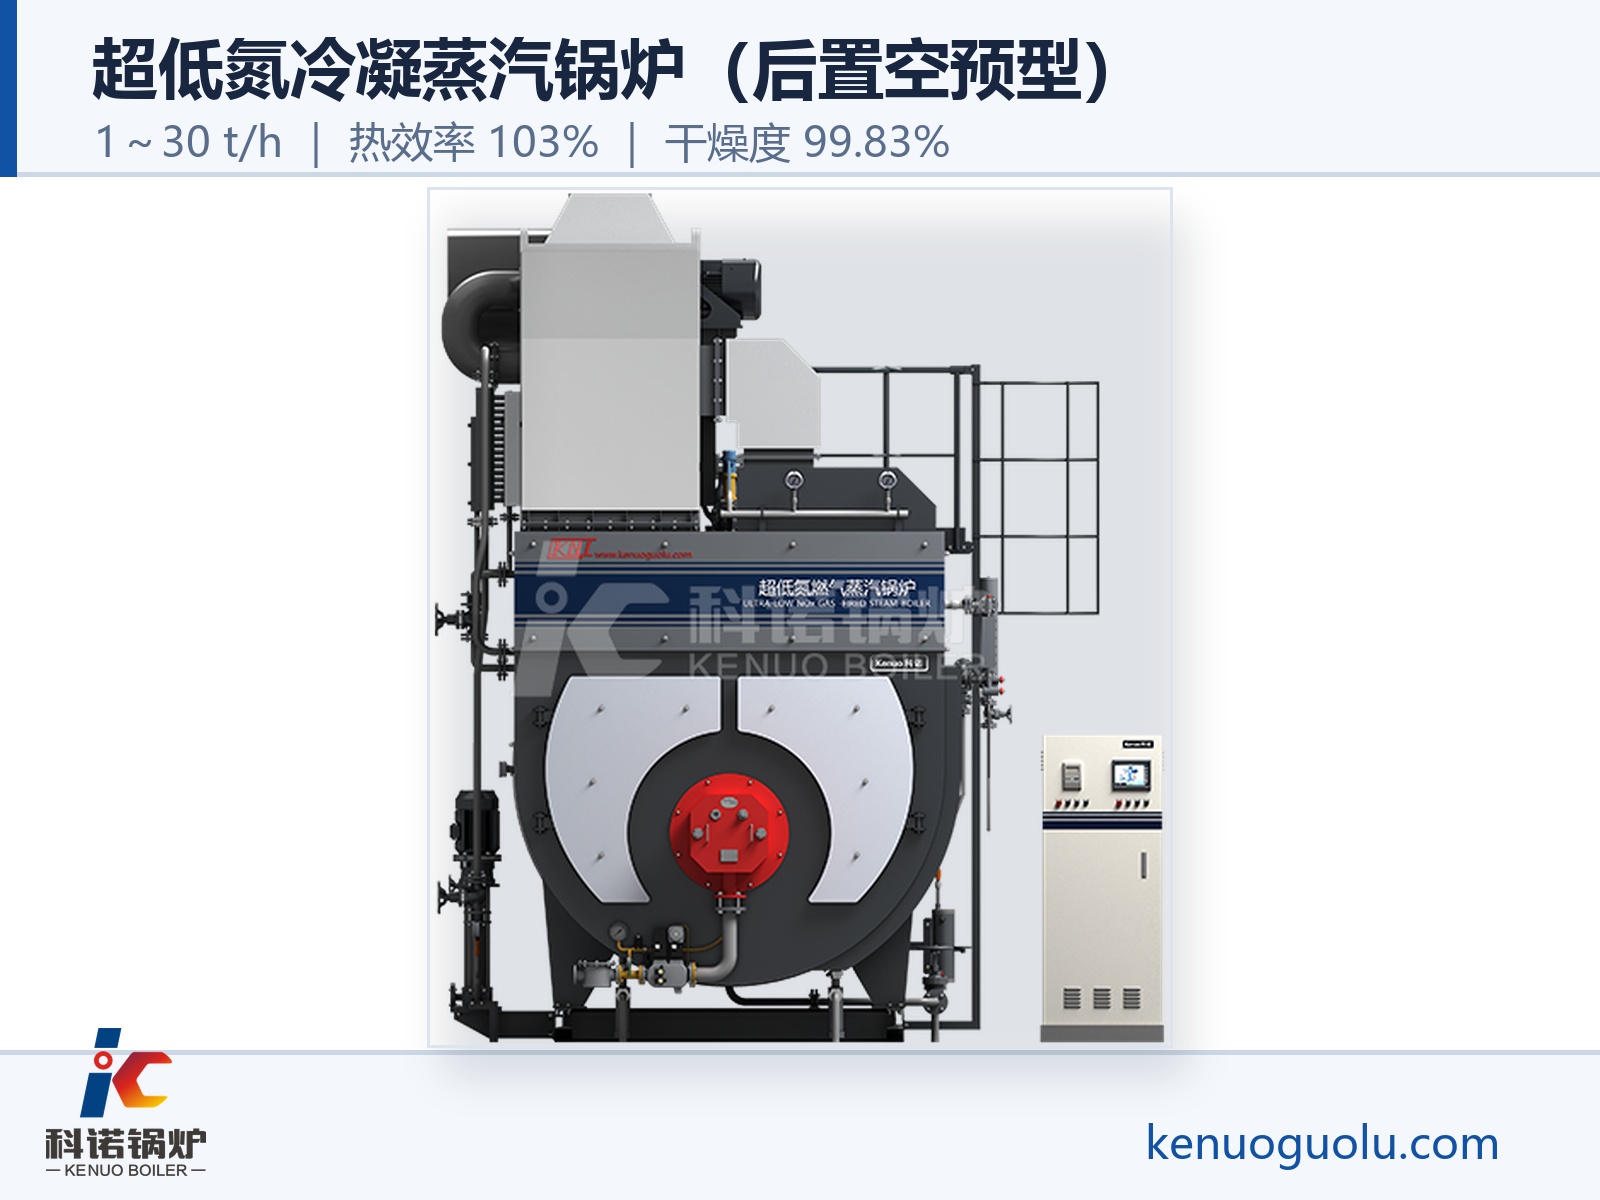
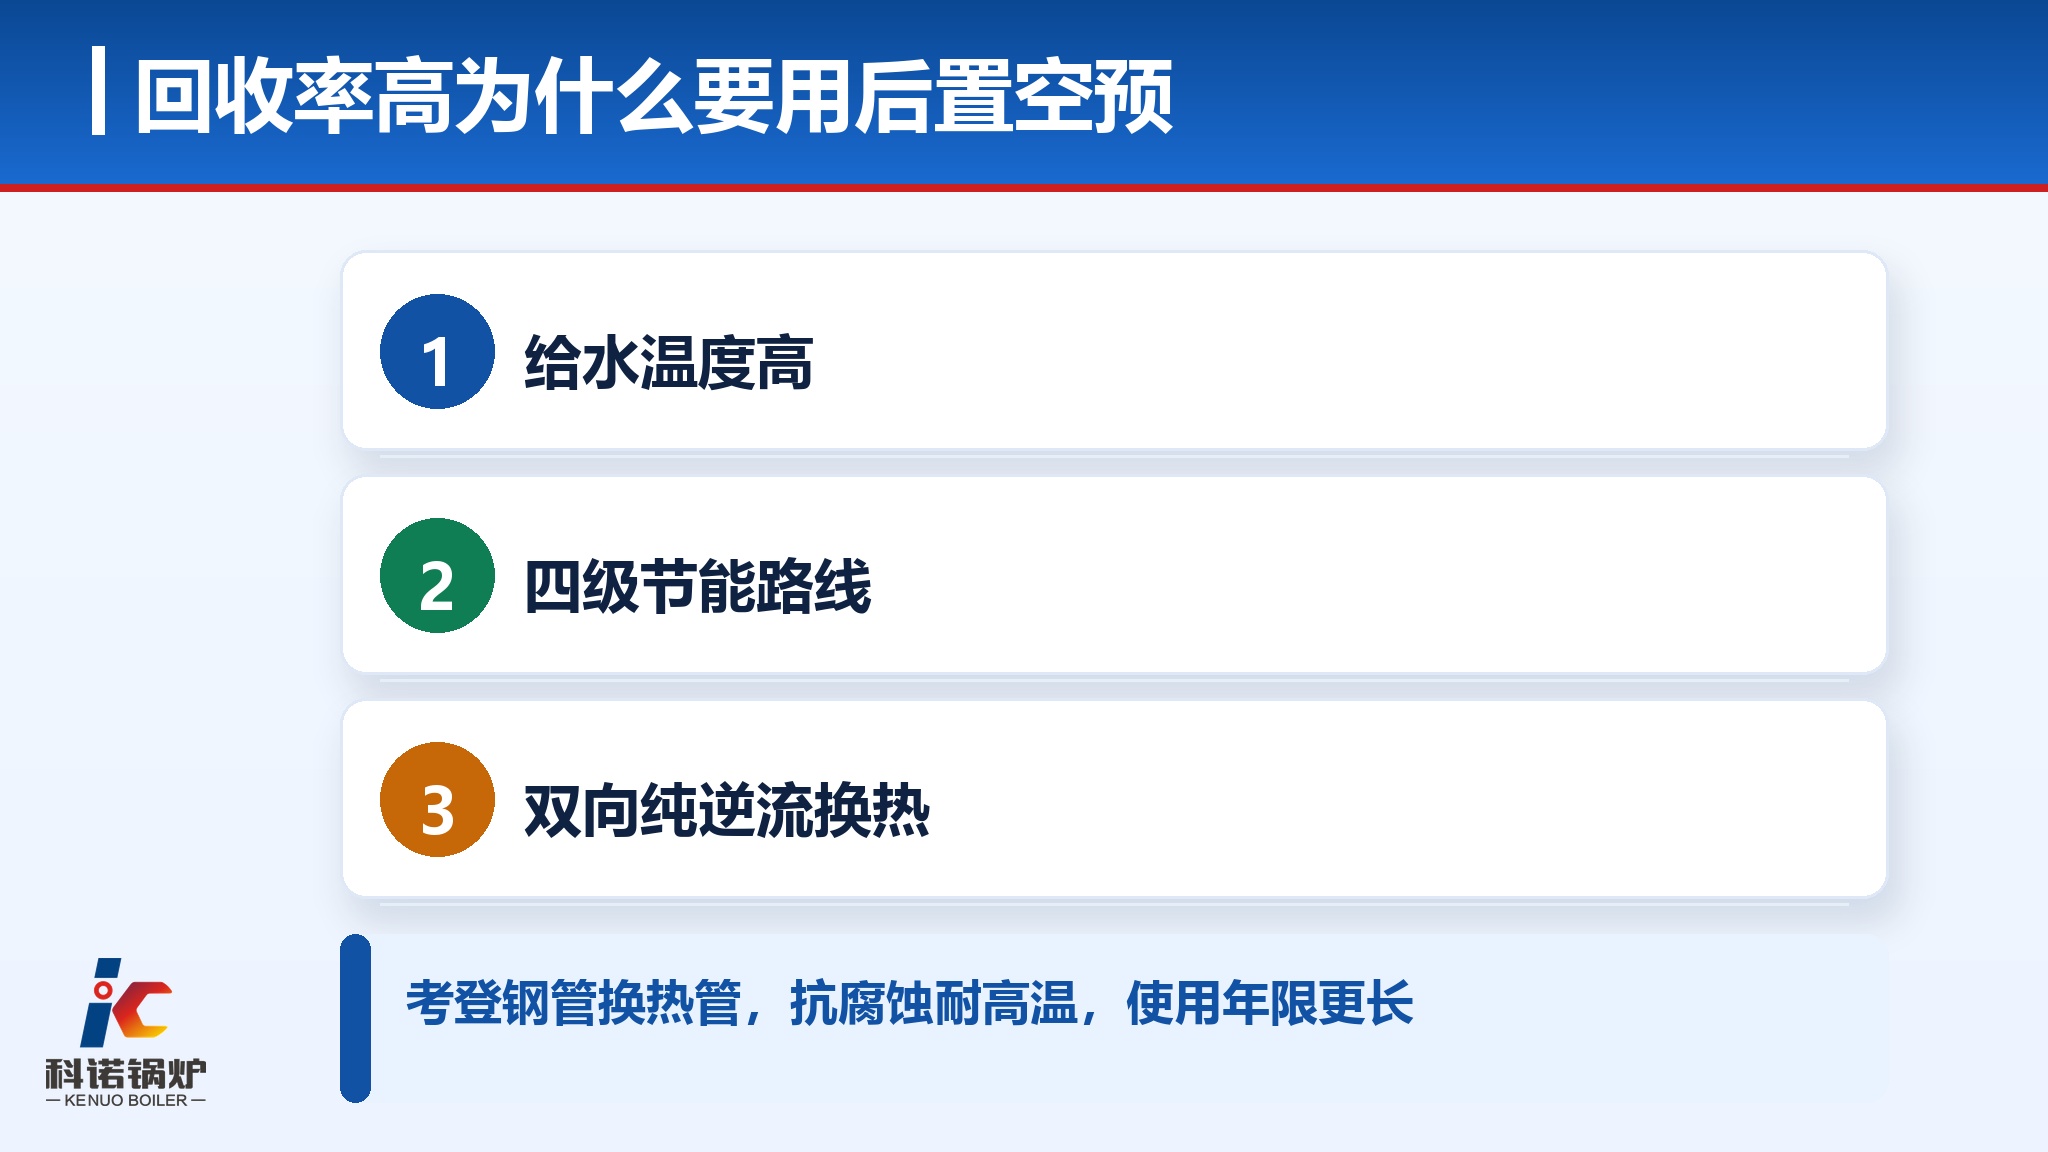
回水温度和回收率高,锅炉的给水温度就高,烟气余热回收能挖的空间被给水温度压住,常规的节能器和冷凝器配置收益下降。针对这种工况,科诺超低氮冷凝蒸汽锅炉的 7 代后置空预型就是专门设计的产品,它面向凝结水回水温度高、回收率高的蒸汽系统,走的是一级节能器、二级节能器、三级后置空预器、四级冷凝器的四级节能路线,比前置空预型多一级。
后置空预器采用双向纯逆流换热,低温下能迅速启动、瞬间提高空气温度,强化炉内辐射换热,燃烧效率达到 99.99%,锅炉热效率提升 2% 以上。换热管用考登钢管,换热强度高、抗腐蚀性强、耐高温,设备使用年限更长。
机型参数上,覆盖 1 到 30 吨每小时,热效率 103%,氮氧化物低于 30 毫克每立方米,蒸汽干燥度 99.83%,正好对上精炼段对蒸汽品质的要求。两台 10 吨并联时,10 吨以上的项目气汽比可以做到 70 以下,也就是每产一吨蒸汽耗气不到 70 立方米。
华东一家日处理 1200 吨大豆的浸出线做过这样的改造:原来用常规冷凝机型,凝结水回水温度 85℃、回收率 95% 以上,给水温度高,节能器和冷凝器基本挖不出余热;换成后置空预型之后,四级换热路线把余热回收接到了空预段,气汽比从 78 降到 70,按年产汽 9 万吨算,一年少烧 72 万立方米天然气。
按这条日处理 1000 吨料的浸出生产线算账:小时耗汽 11 吨、年运行 7000 小时,年产汽 7.7 万吨,气汽比从 80 降到 70,一年少烧 77 万立方米天然气,按每立方米 3 元估算约 231 万元,实际随气价和工况变化。
关于油脂厂锅炉配置,几个常被问到的问题
Q:日处理 1000 吨料的浸出生产线要配多大锅炉?
A:按三个工段分别算再叠加。蒸炒段约每小时 3 吨、占三成,脱溶段约 5.9 吨、占六成(粕升温、溶剂蒸发、直接汽提三块),精炼段约 1 吨、占一成,合计约 9.9 吨,加 8% 管网散热,选型负荷约 11 吨。配两台 10 吨并联比一台 20 吨合适,检修和换品种时可只投一台。脱臭工段温度在 230℃ 以上,多数厂单配导热油系统,不算进锅炉负荷。
Q:油脂厂为什么要关注凝结水回收率?
A:回收率高意味着给水温度高,反过来会压低常规烟气余热回收的收益,锅炉的节能配置要跟着调整。浸出生产线以间接加热为主、用汽点集中,回收率能做到 95% 以上,属于典型的「回水温度高、回收率高」系统,用后置空预型比常规配置更对症,多一级换热,燃烧效率 99.99%,热效率提升 2% 以上。
Q:供汽压力选多少合适?
A:0.7 到 1.0 兆帕足够。精炼段要求最高的温度在 110℃ 上下,对应表压不到 0.1 兆帕,加上管路压降和换热温差,这个等级就能覆盖全部用汽点,压力选高并不会让生产更顺,反而增加疏水和减压环节的损耗。
Q:汽压波动对油脂厂有什么影响?
A:影响从蒸炒段一路传导到成品。汽压一掉,蒸炒温度跟着掉,料胚调质不均匀,浸出段的残溶和粕的指标就跟着波动,严重时粕要返工。所以锅炉的调节能力比容量更较真,两台并联在负荷变化时投切台数比单台调节更稳。
Q:为什么要配两台而不是一台?
A:虽然连续生产,但换品种、检修、开停车时负荷会降到六七成。两台并联可以按负荷投切台数,每台都运行在高效区间;单台大炉在低负荷时段效率下降,一旦故障整线停产,并联还能保一半产量不停线。