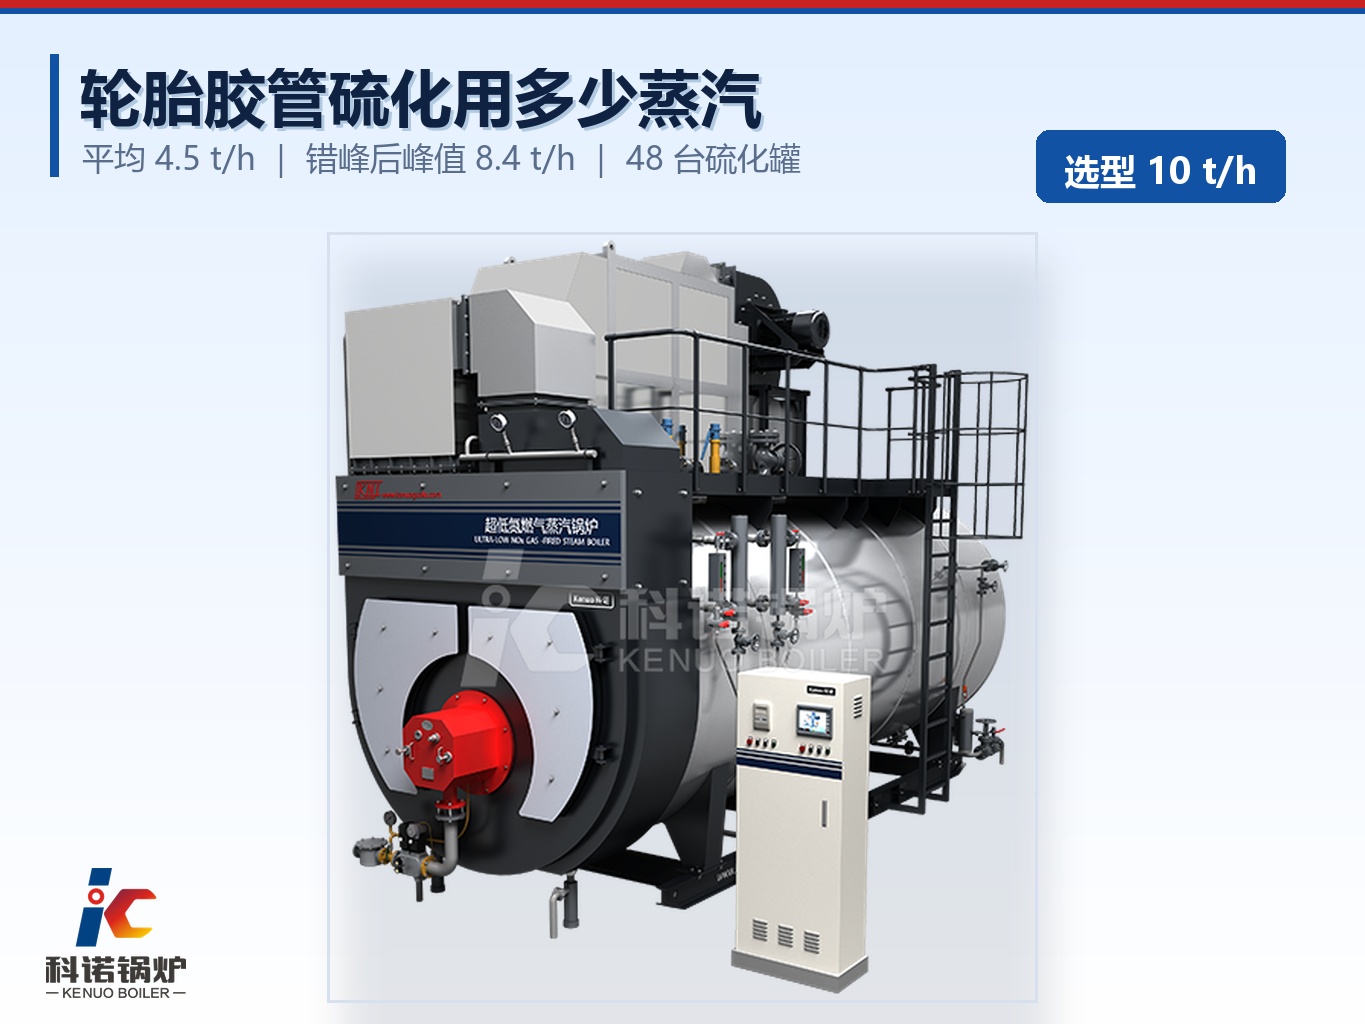
一个中大型轮胎厂的硫化车间,48 台硫化罐,蒸汽平均负荷 4.5 吨每小时,把排产错开之后峰值 8.4 吨每小时,配一台**科诺 WNS10-1.25-Q(LNK)**正好,气汽比压到**75 以下**、蒸汽干燥度**99.83%**。要点在于硫化罐的负荷极不均匀:单台罐升温那 30 分钟吃掉整个周期 85% 的蒸汽,保温段只剩 0.05 吨每小时,差 30 倍以上。不控排产,8 台罐同时点起来峰值能冲到 16 吨每小时,锅炉得放大一档;把启动时间错开,同一档机组就够。
一个硫化周期,蒸汽花在哪四块
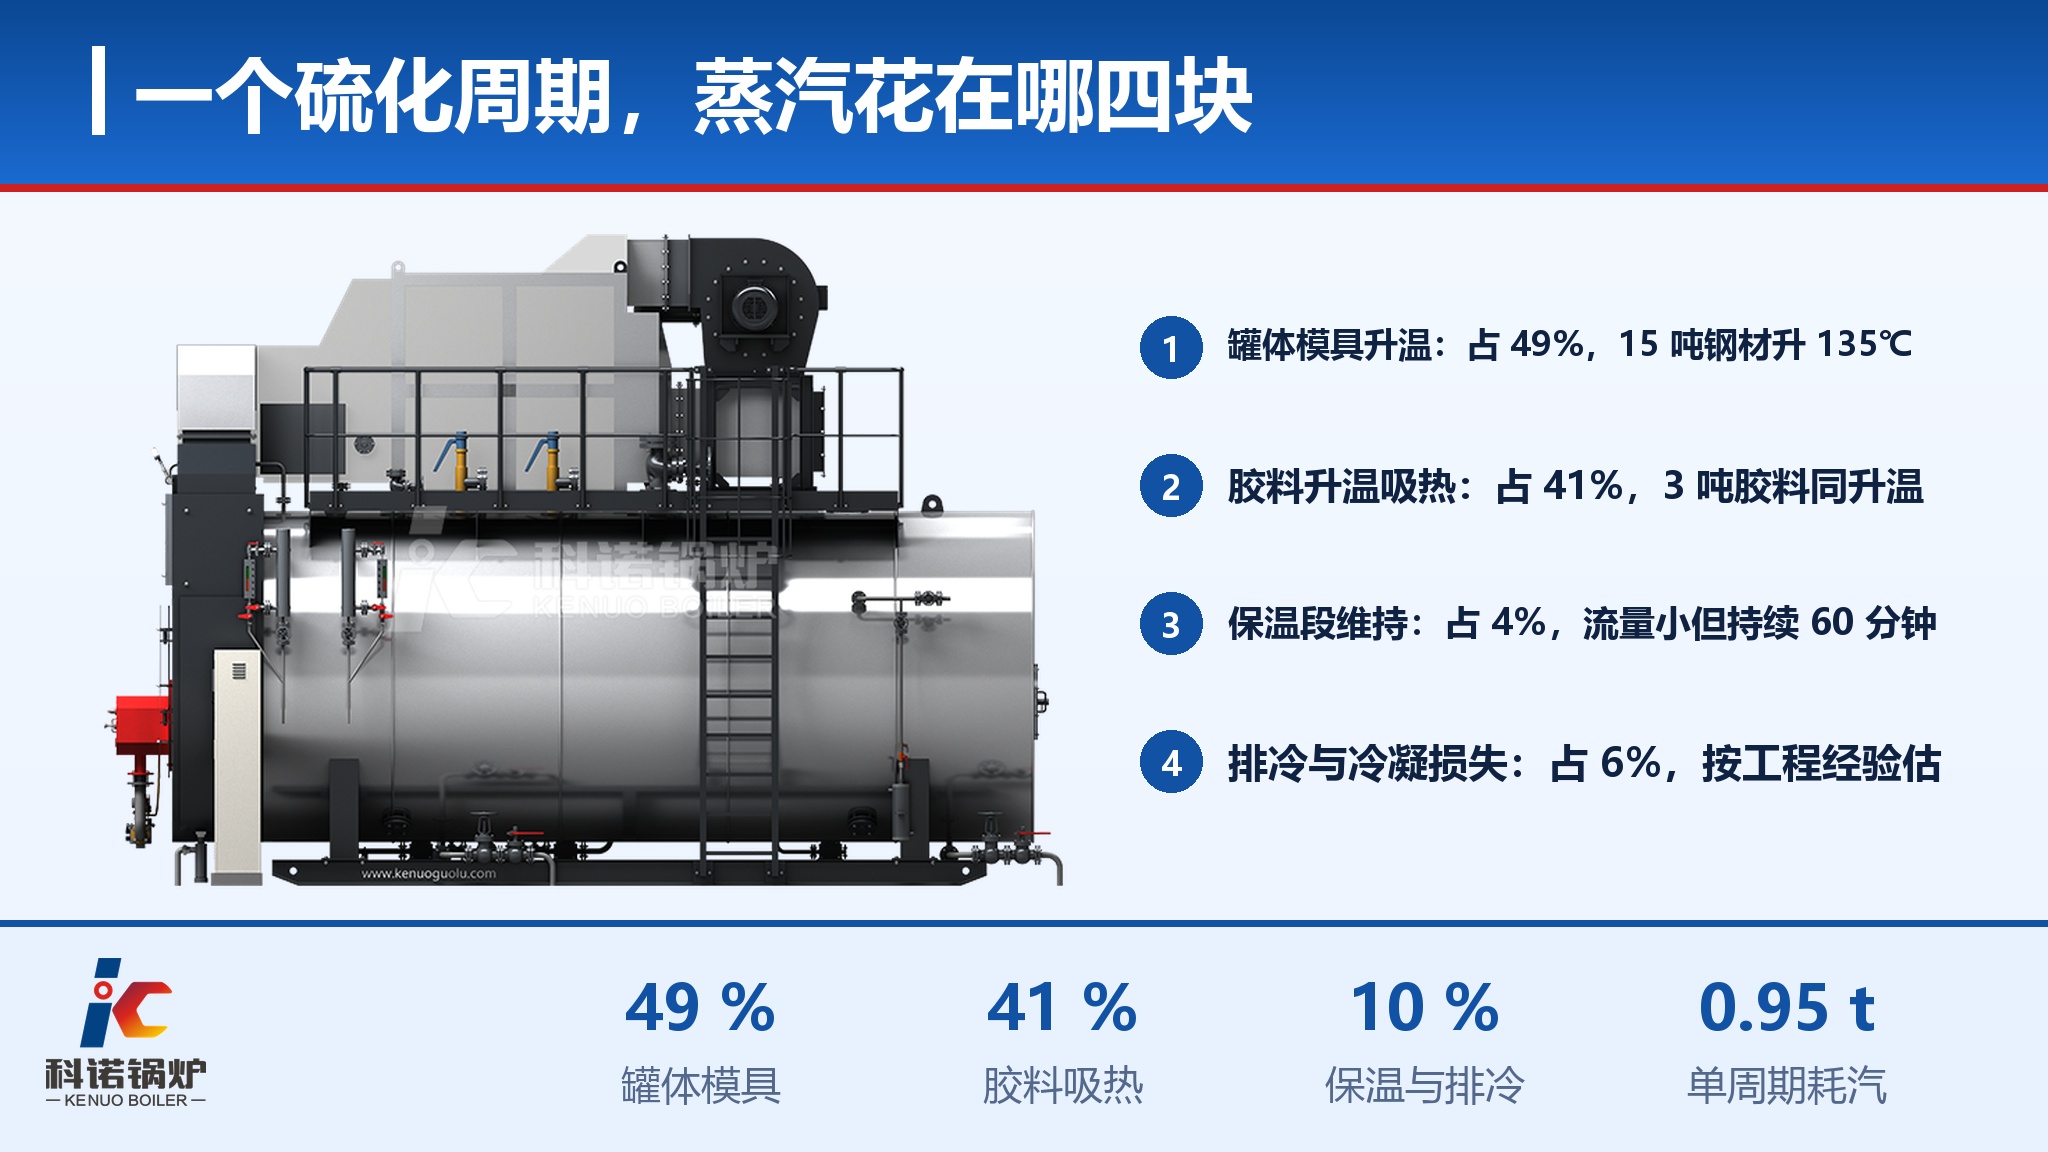
以一台直径 2.2 米、长 7 米的硫化罐为例,装胶量 3 吨,罐体和模具合计钢材 15 吨,硫化温度 155℃,从常温 20℃ 起算,温升 135℃。
**罐体模具升温**:15 吨钢材,比热 0.46 千焦每公斤摄氏度,升温 135℃,吸热 **93.2 万千焦**,占四块里的 49%。
**胶料升温吸热**:3 吨胶料,比热取 1.9 千焦每公斤摄氏度,同样升温 135℃,吸热 **77.0 万千焦**,占 41%,是单块最大的一笔。
**保温段维持**:罐体表面积约 56 平方米,保温后传热系数按 2.5 瓦每平方米摄氏度算,温差 135℃,保温 60 分钟,散热 **6.8 万千焦**,只占 4%。
**排冷与冷凝损失**:罐内冷空气升温、蒸汽冷凝和冷凝水带走的热量,工程上按 **12.0 万千焦**估,占 6%。
四块相加约 **189 万千焦**,锅炉出口 1.0 兆帕下饱和蒸汽的汽化潜热约 2000 千焦每公斤,折成蒸汽就是 **0.95 吨每周期**。周期总时长按升温 30 分钟、保温 60 分钟、排汽 10 分钟算,共 100 分钟。单看一台罐这个量不大,一个车间几十台罐加起来就不是小数了。
峰值和平均差多少,错峰能压下来多少
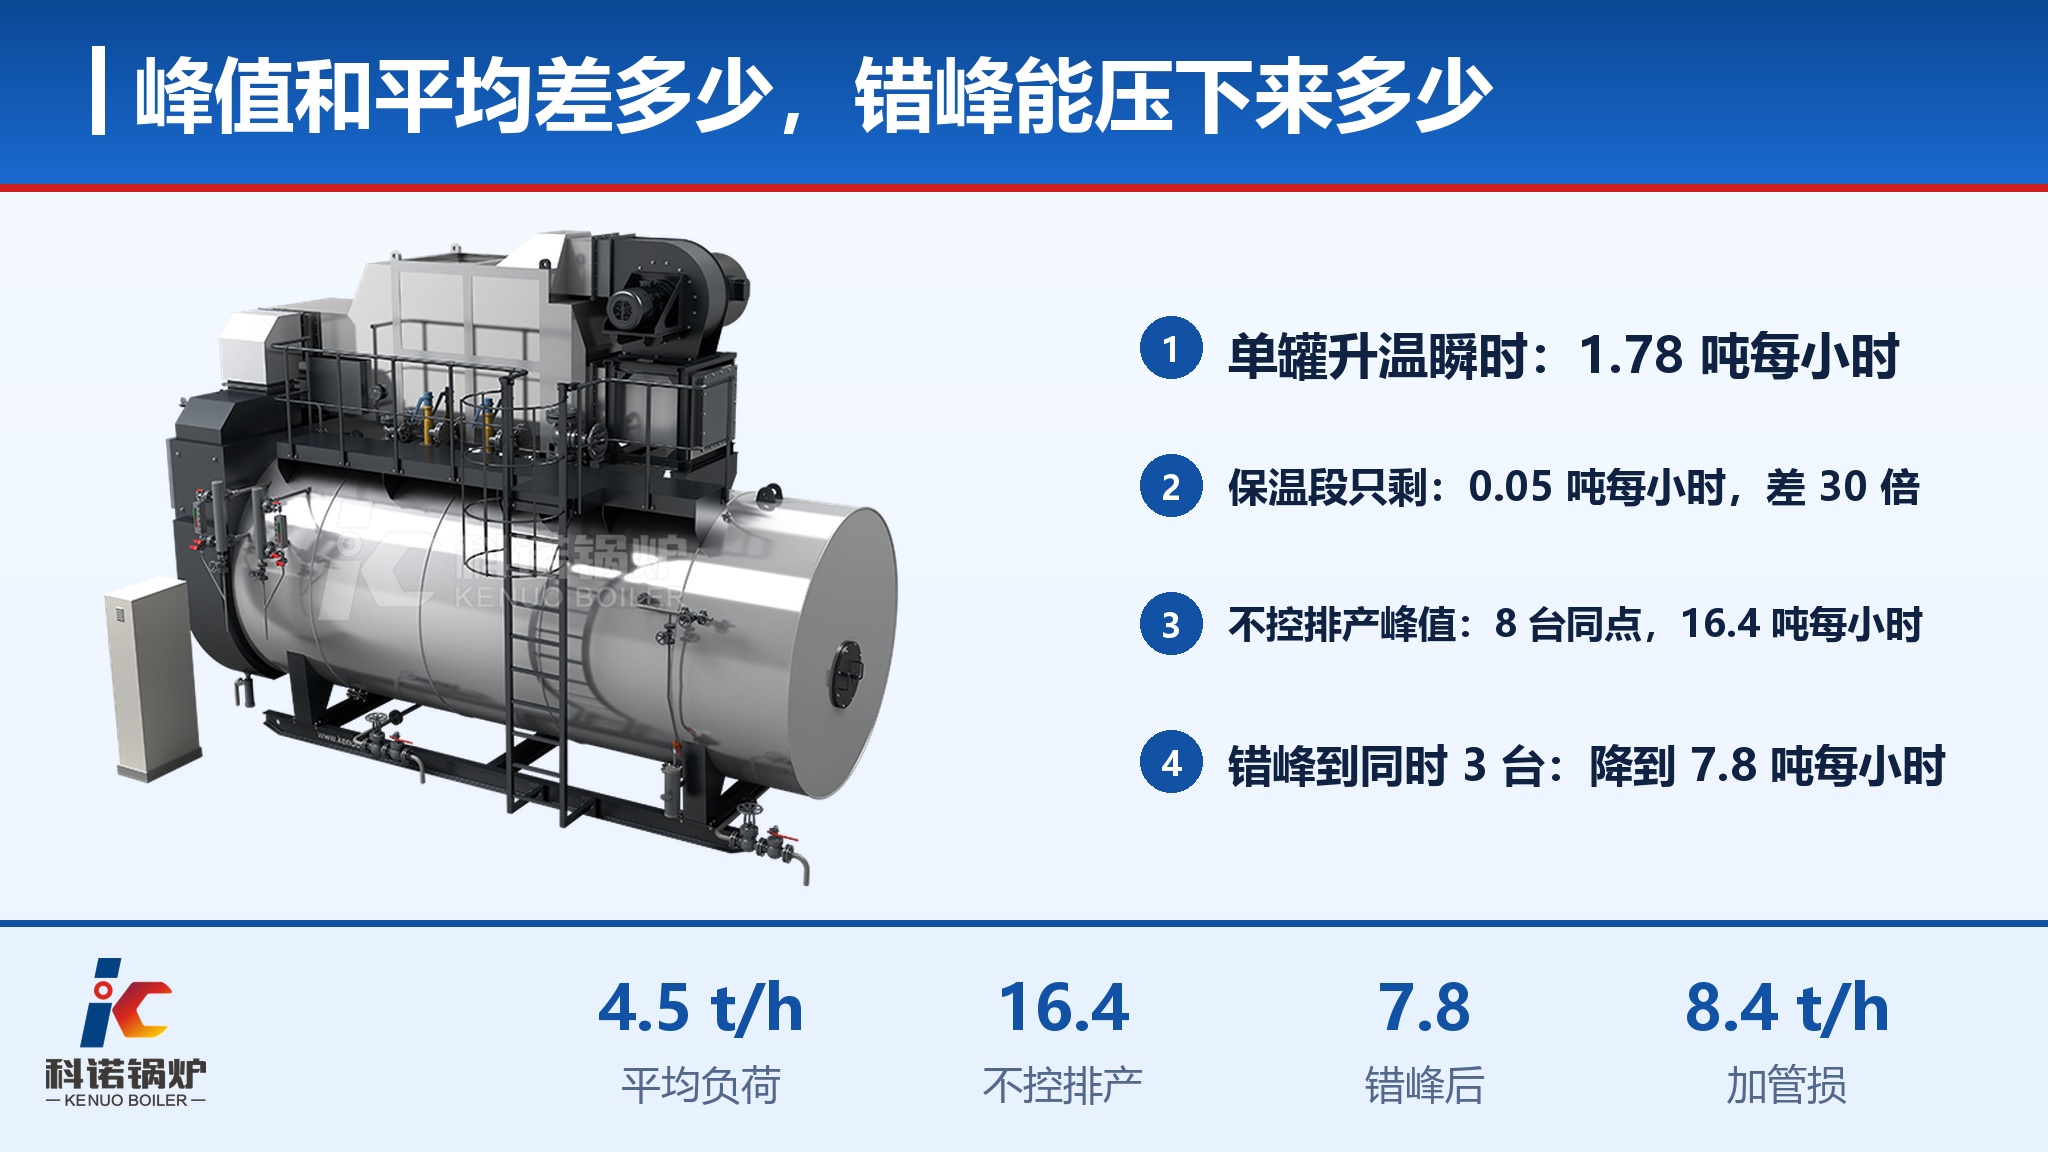
升温那 30 分钟要吃掉 **0.89 吨**蒸汽,瞬时流量 **1.78 吨每小时**;剩下 70 分钟只耗 0.06 吨,流量 0.05 吨每小时。一台罐如此,一车间罐全都如此,麻烦就出在"同时"。
48 台罐按每天两个周期安排,日耗汽约 **90 吨**,每天运行 20 小时,平均负荷 **4.5 吨每小时**。峰值取决于同时处于升温段的罐有几台:8 台一起点,峰值是 8 乘 1.78 加 40 台保温的 2.2,等于 **16.4 吨每小时**,是平均负荷的 3.6 倍。按这个峰值配锅炉,得买 16 吨以上的机组,一年里绝大部分时间却在 4 吨多上晃,燃烧器长期在低负荷段跑,效率往下掉。
把排产错开,每 15 分钟启动一台,同时升温的罐控制在 3 台以内,峰值就降到 3 乘 1.78 加 45 台保温的 2.4,约 **7.8 吨每小时**,是平均负荷的 1.7 倍。加上 8% 的管网损耗,需要 **8.4 吨每小时**的供汽能力。这个数字和 16.4 吨之间差了整整一档锅炉。
错峰不需要上昂贵的自控系统,硫化罐本身就有程序控制器,把各罐的启动时间排开、写进排产表即可,成本几乎为零,是这行最划算的一步。
机型怎么配:一台 WNS10 够不够
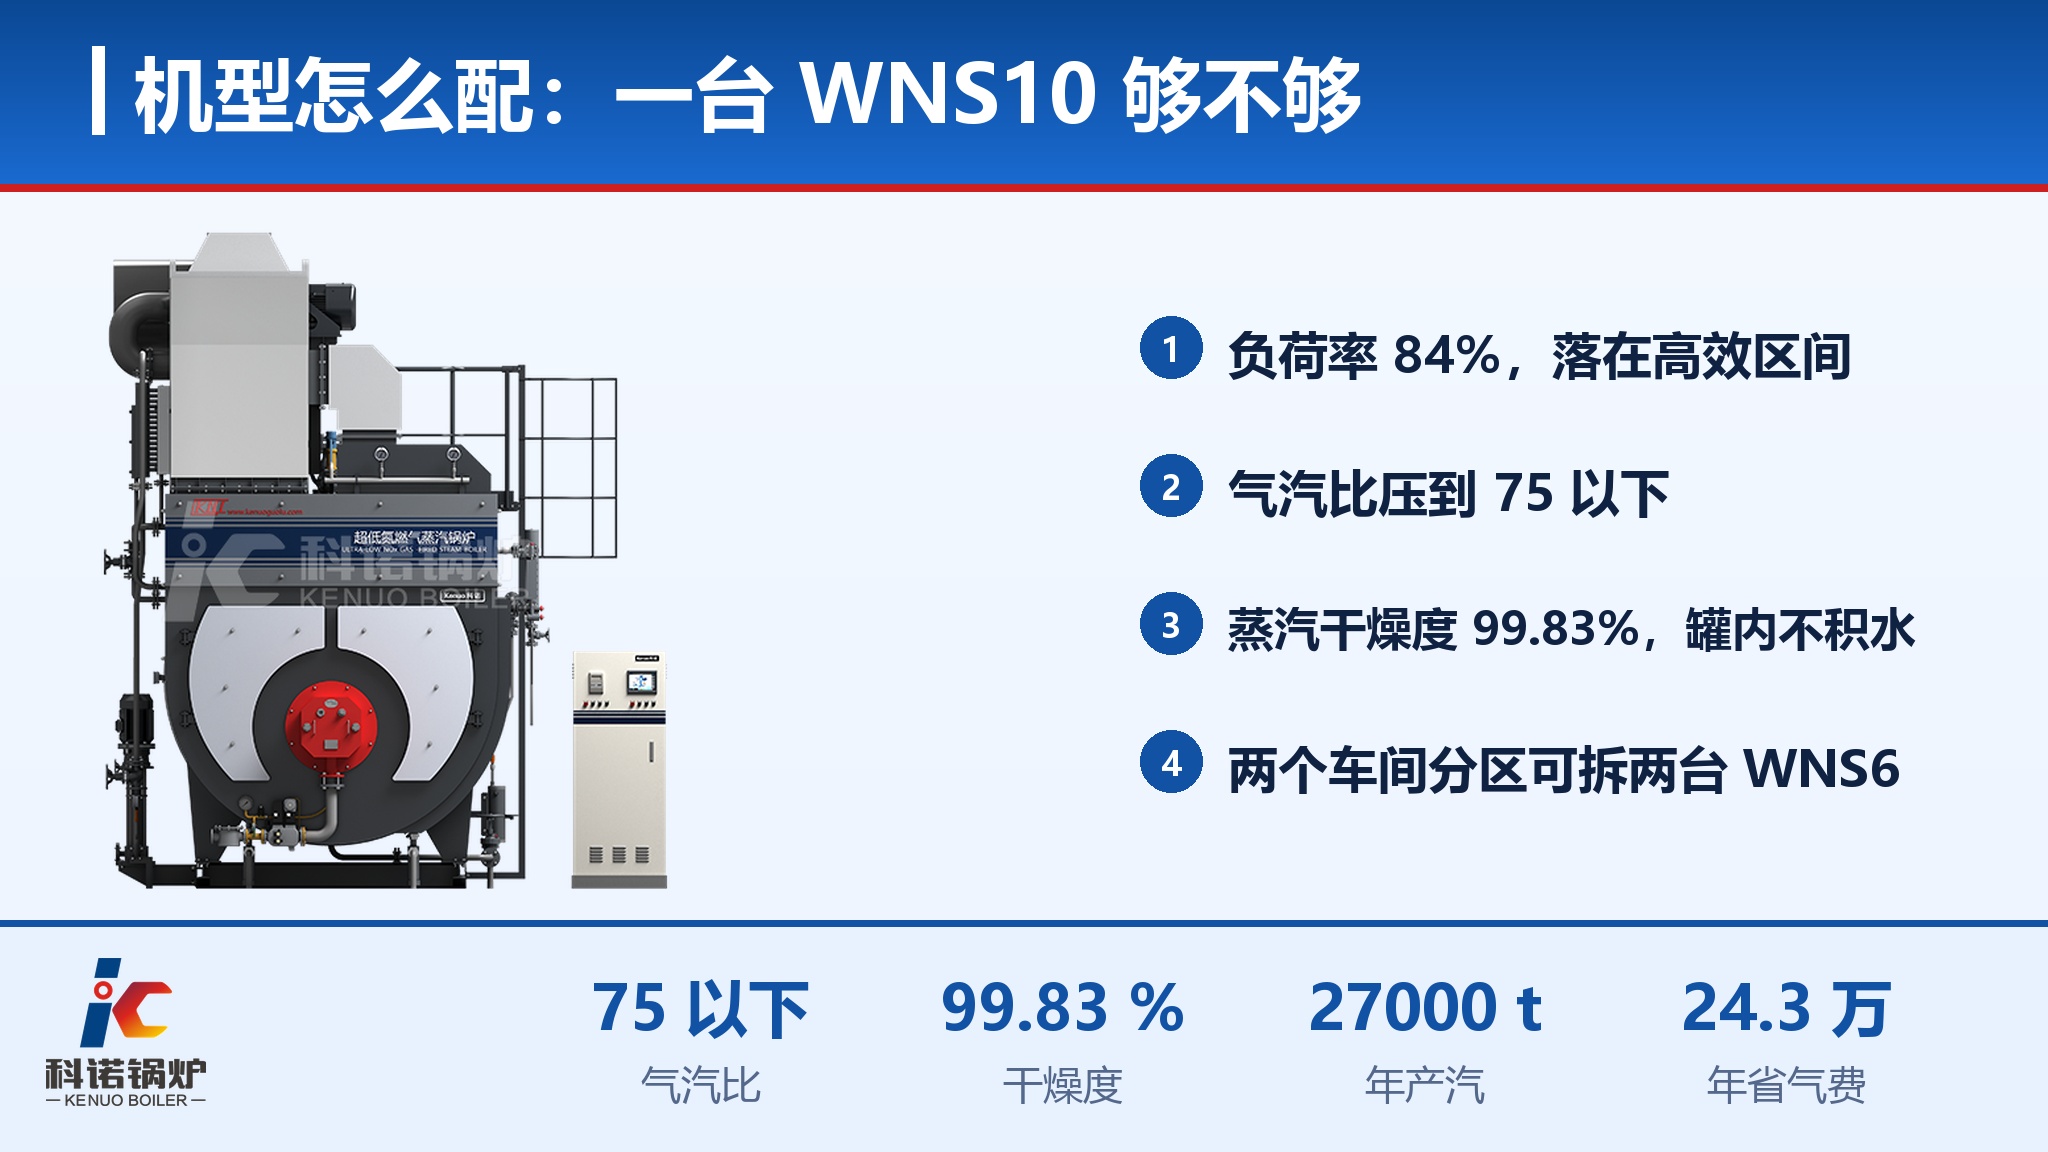
8.4 吨每小时的工况,配一台**科诺 WNS10-1.25-Q(LNK)**正好,负荷率落在 84% 的高效区间。这一档机组把**气汽比压到 75 以下**,蒸汽干燥度**99.83%**,对硫化这种要求温度稳定的工艺,干度高意味着罐内不积水、温控更准,厚制品的硫化均匀性也跟着改善。
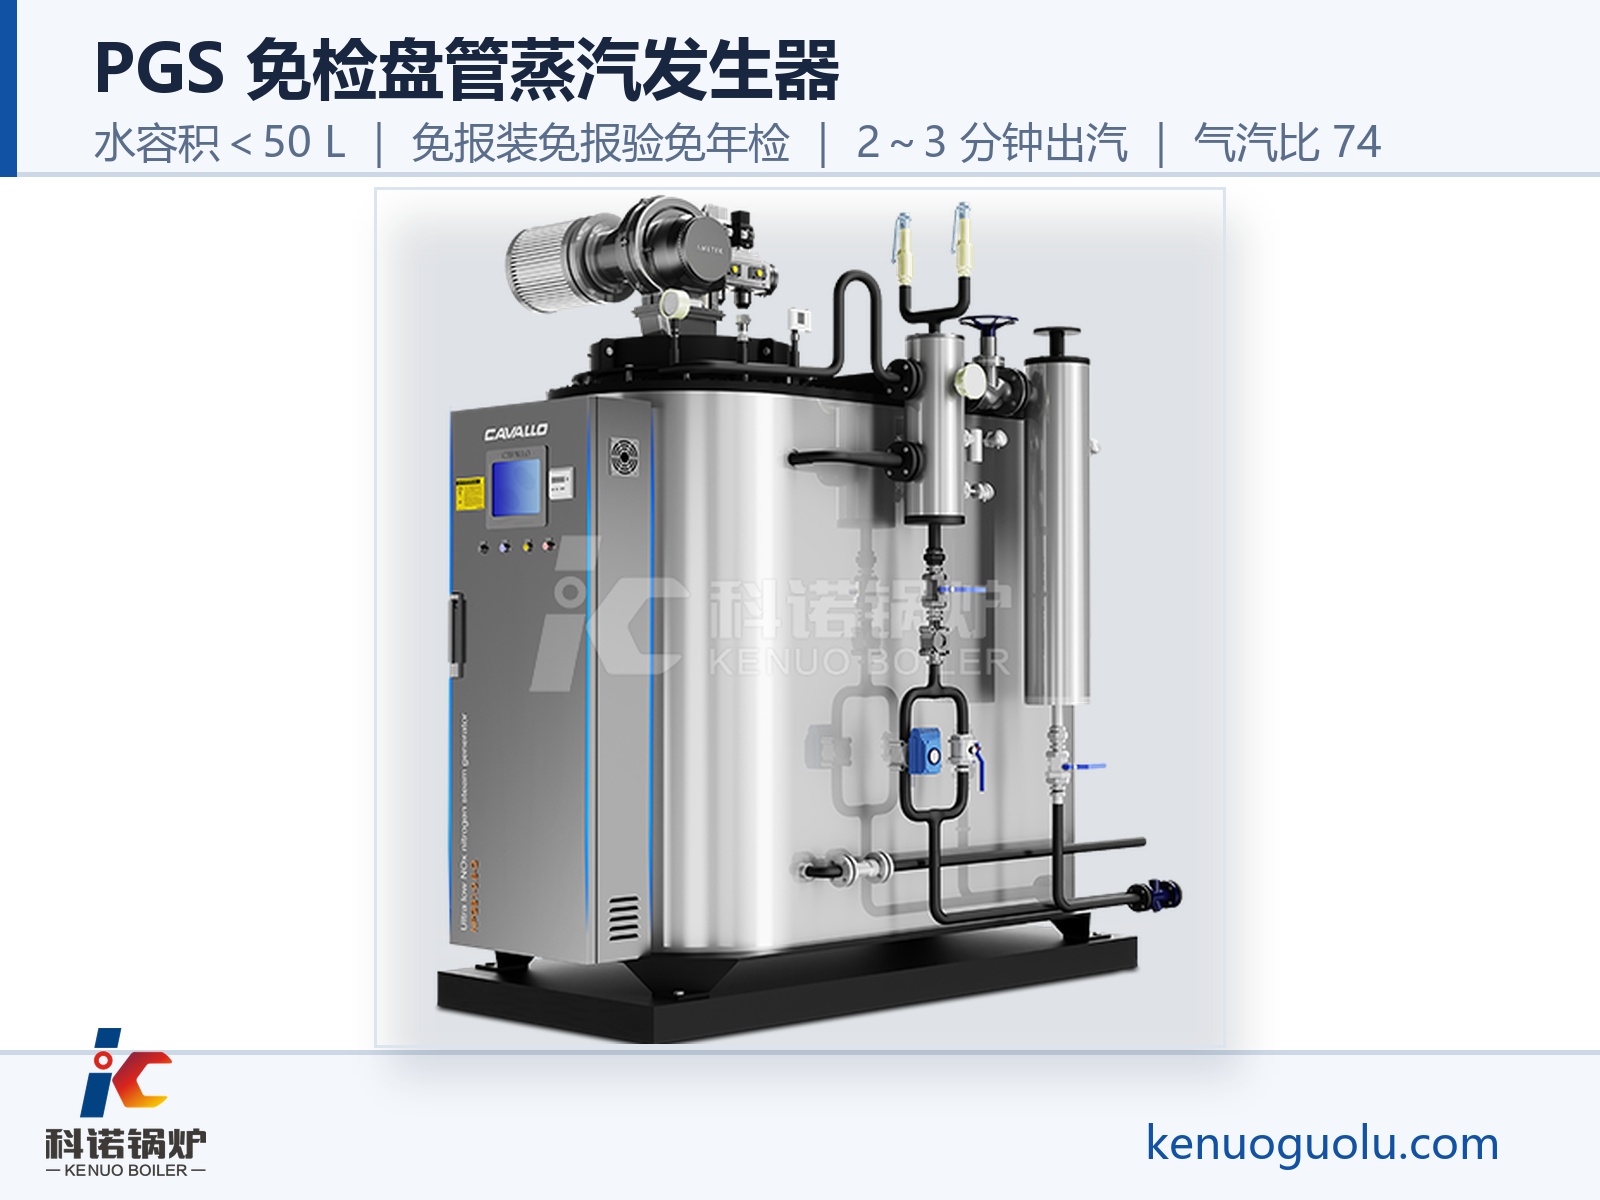
两个车间相隔较远、罐群分散的,可以拆成两台 WNS6 分别就近供汽,省掉长距离管网的散热和压降;单点需求更小的分散罐群,用**科诺 PGS 免检系列**就地布置更省事,水容积小于 50 升,**免报装、免年检**,2 到 3 分钟出汽,省掉的是每年报检和办手续的人力,气汽比口径 74。
省下来的气费可以粗算一笔:按平均负荷 4.5 吨每小时、每天运行 20 小时、一年 300 天算,年产汽量约 **27000 吨**。气汽比从 78 降到 75,每吨蒸汽少耗 3 立方米气,一年就是 **8.1 万立方米**。按每立方米 3 元估算,**一年约 24.3 万元气费**。这笔账的前提是负荷率和管理水平不变,实际还要看排产是否稳定。
压力别往高选,0.8 到 1.0 兆帕够用
橡胶硫化温度一般在 150 到 160℃,对应的蒸汽压力在 **0.5 到 0.6 兆帕**(压力表读数)。从锅炉出来到进罐,要过管网阻力、阀门节流和罐内的压力损失,合计压降约 0.2 兆帕,所以锅炉额定压力定在 **0.8 到 1.0 兆帕**完全够用。
很多人觉得压力选高一点更保险,这里有个反直觉的地方:饱和蒸汽经过减压阀节流,压力降下来但焓不变,结果是蒸汽带上过热度。从 1.25 兆帕减到 0.5 兆帕,过热度能有十几摄氏度。过热蒸汽在罐里是气膜传热,传热系数比饱和蒸汽的凝结传热低一大截,**胶料升温变慢,罐壁和胶料之间温差拉大,厚制品容易出现外熟里生**。
所以压力等级高不代表硫化快,**减压幅度越大,进罐蒸汽的过热度越高,传热反而越差**。这也是为什么硫化车间普遍要求锅炉出口压力贴着工艺压力选,而不是往高处选。
关于硫化罐供汽,几个常被问到的问题
Q:硫化车间该按峰值还是平均负荷选锅炉?
**A:按错峰之后的峰值选**,不能按平均,也不能按所有罐同时升温的极端值。先把排产表排出来,算出同时升温的罐数,乘单罐升温流量,再加上其余罐的保温维持流量,得到的才是真实的供汽需求。极端值只在排产失控时才会出现,照它配锅炉等于长期低负荷运行。
Q:错峰排产真能压下来这么多?
**A:能,而且这是硫化车间投入产出比最高的一步。**48 台罐从同时启动改成每 15 分钟错开一台,峰值从 16.4 吨每小时降到 7.8 吨每小时,差了 8.6 吨每小时,相当于少买一台 10 吨锅炉。排产表改一下几乎不花钱,比任何节能改造都划算。
Q:为什么压力选高了硫化反而慢?
**A:因为饱和蒸汽减压后会产生过热度,压力降得越多,过热度越高。**过热蒸汽在罐内是气膜传热,传热系数低于饱和蒸汽的凝结传热,胶料升温速度反而下降,厚壁制品容易出现硫化不均。工艺压力 0.5 兆帕左右时,锅炉出口定在 0.8 到 1.0 兆帕,减压幅度小,进罐的蒸汽更接近饱和状态。
Q:多台并联和单台大机组,哪个更适合硫化车间?
**A:负荷摆幅大的车间,并联更合适。**硫化负荷在 4 吨多的平均值和 8 吨多的峰值之间来回摆,单台大机组在低负荷段燃烧效率会掉,并联则可以按负荷投切台数,让每台都工作在高效区。另外单台故障时另一台还能维持生产,检修也不用全线停。
Q:冷凝水回收在硫化车间值不值得做?
**A:值得,但要算清楚。**硫化罐排出的冷凝水温度高、水量集中,闭式回收带回的热量和水量都能直接进除氧器或补水系统,对降低气汽比有实打实的贡献。需要注意的是罐内可能带出橡胶配合剂的挥发成分,是否影响回用水质要先取样确认,不能一概而论。
Q:新建车间没有蒸汽管网,有没有省事的做法?
**A:罐群集中的仍以锅炉房集中供汽为主**;罐群分散在多个车间、间距远的,长距离管网的散热和压降会吃掉不少收益,这时用**科诺 PGS 免检系列**就近布置更省事,单台水容积小于 50 升,免报装免年检,手续和运行两头都轻。